

-


-


-


-


WeChat

-
whatsapp


Produkter






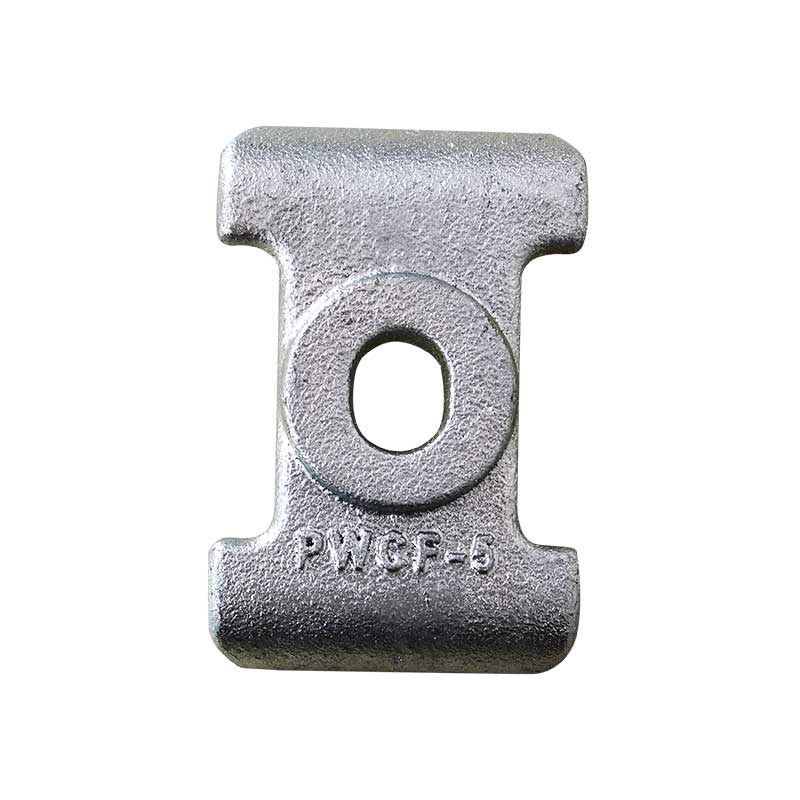
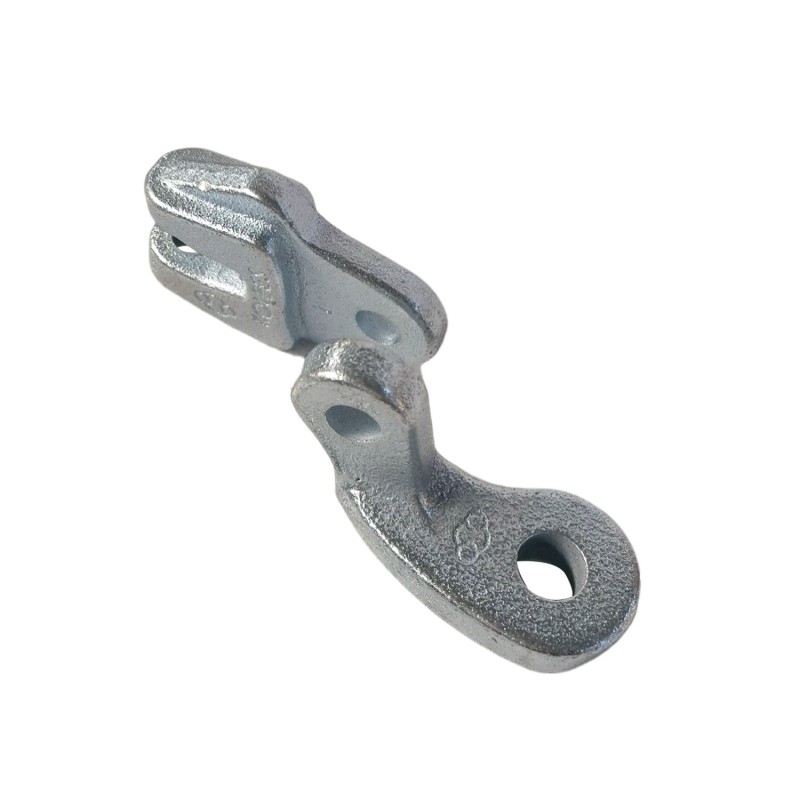
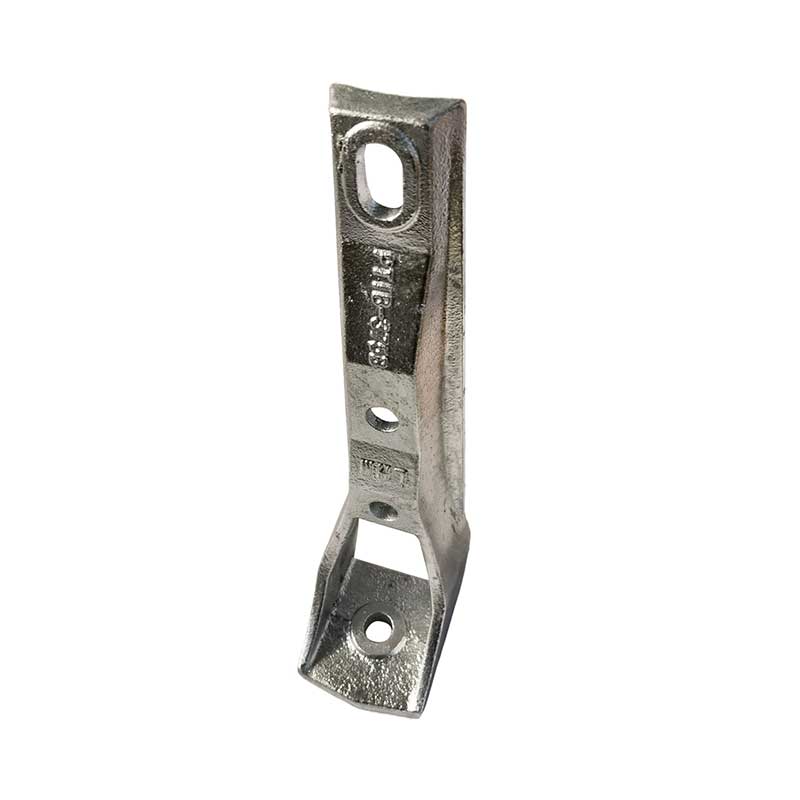
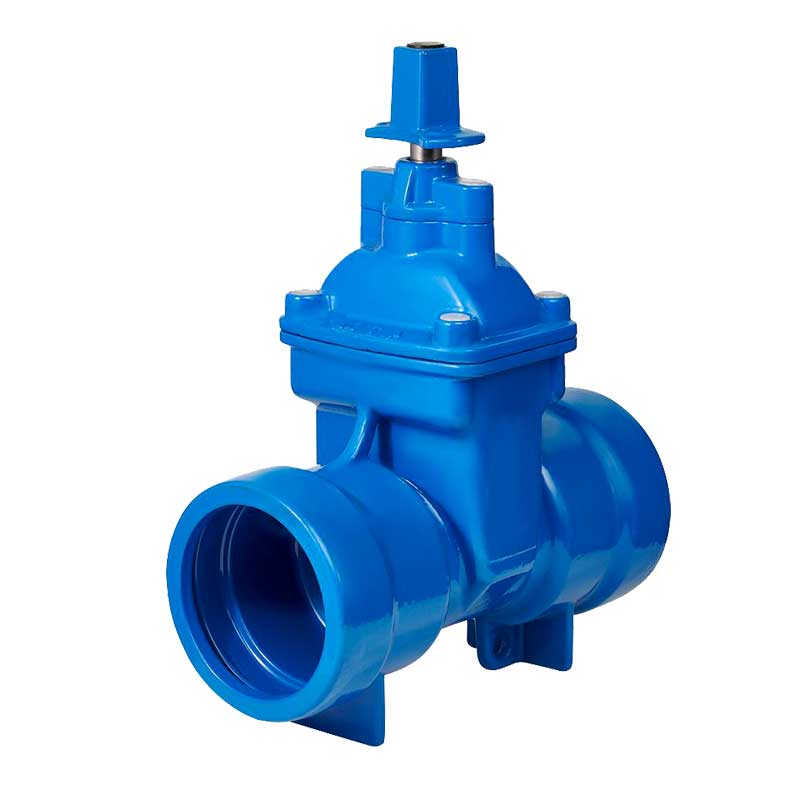
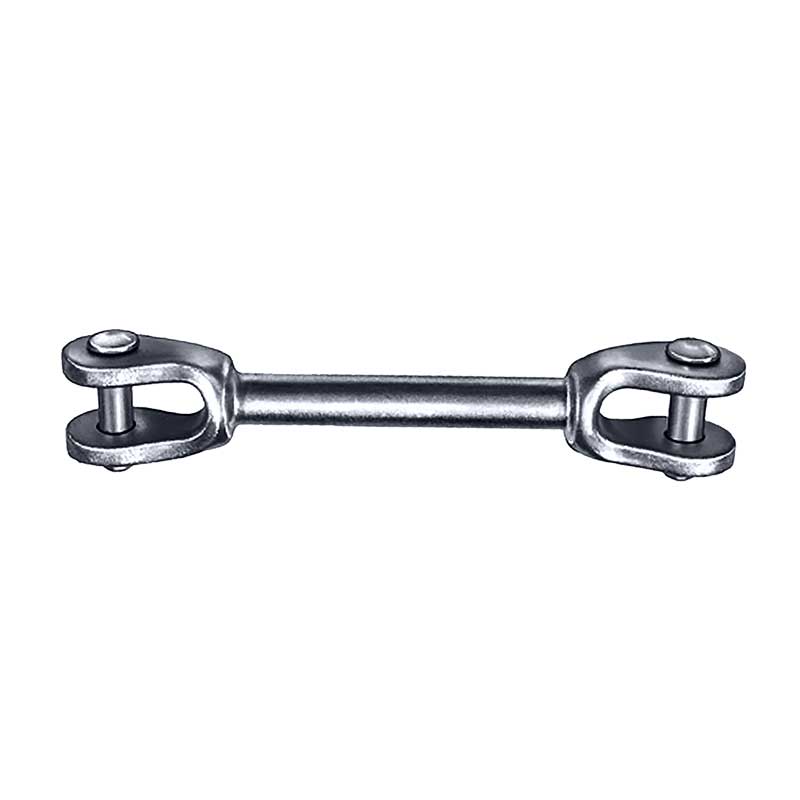
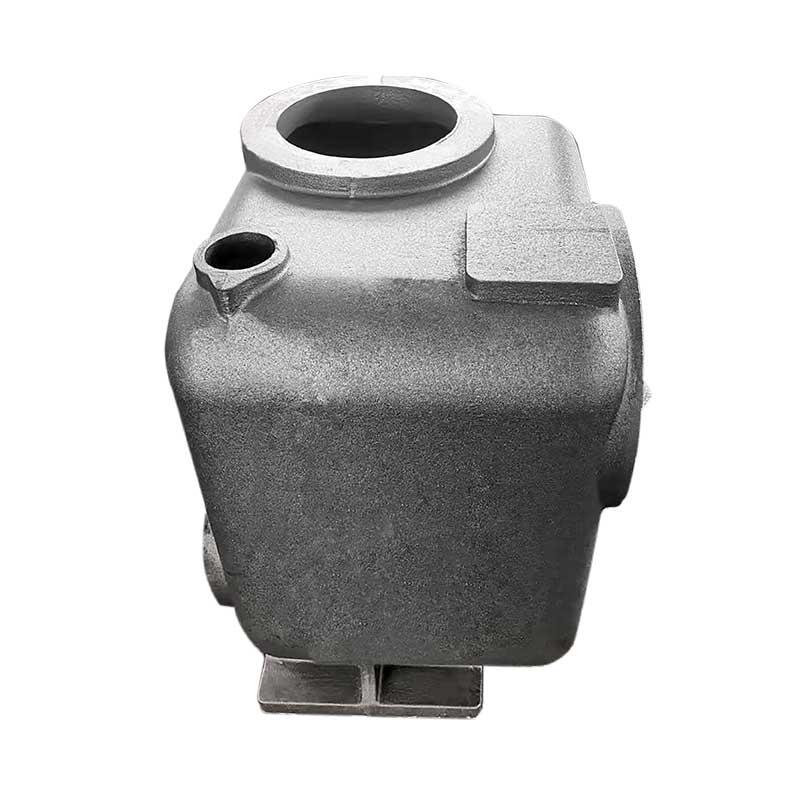
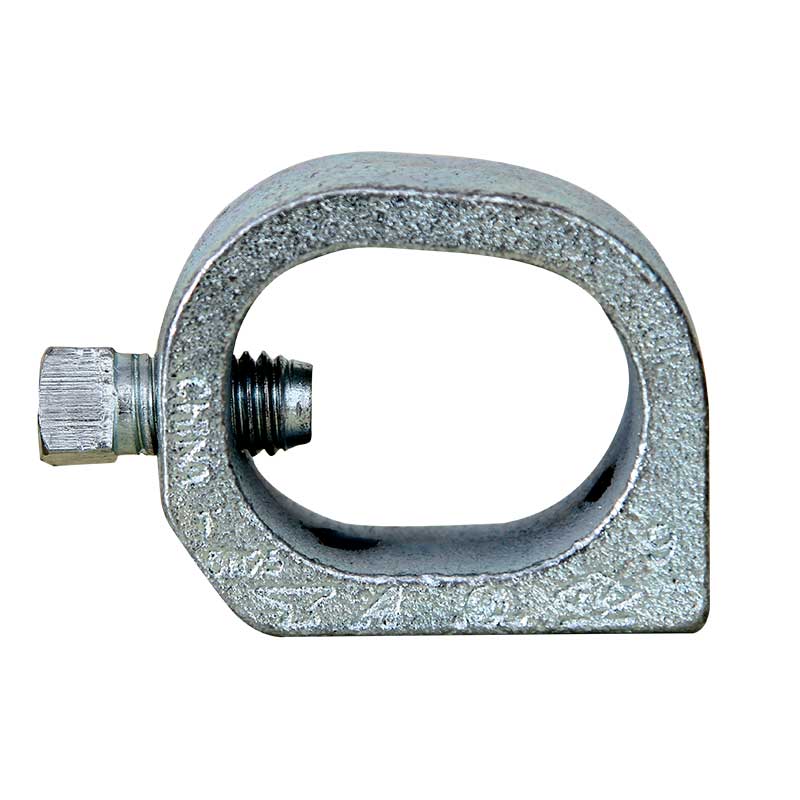
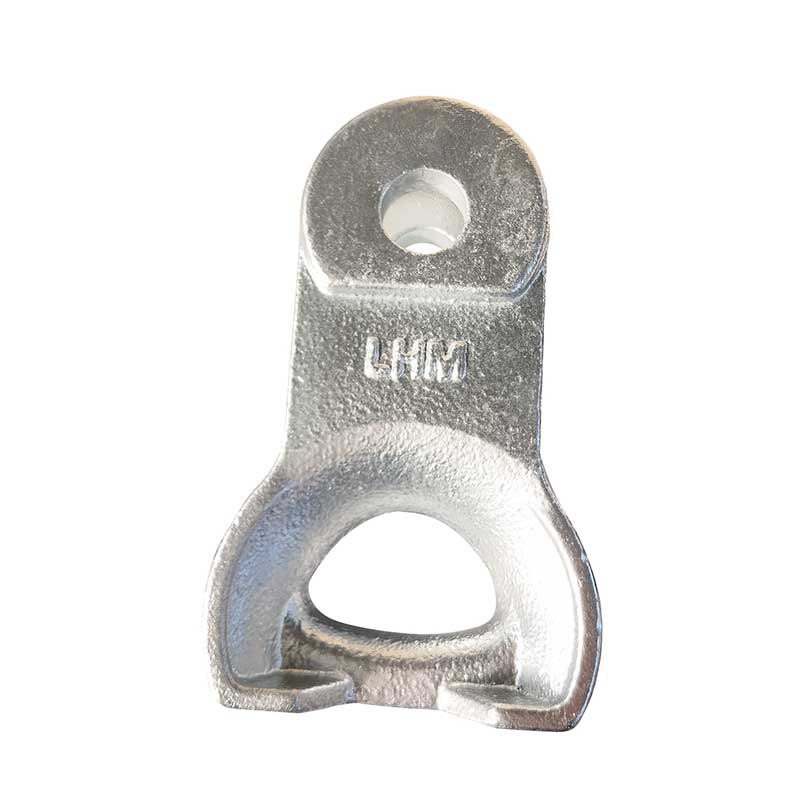
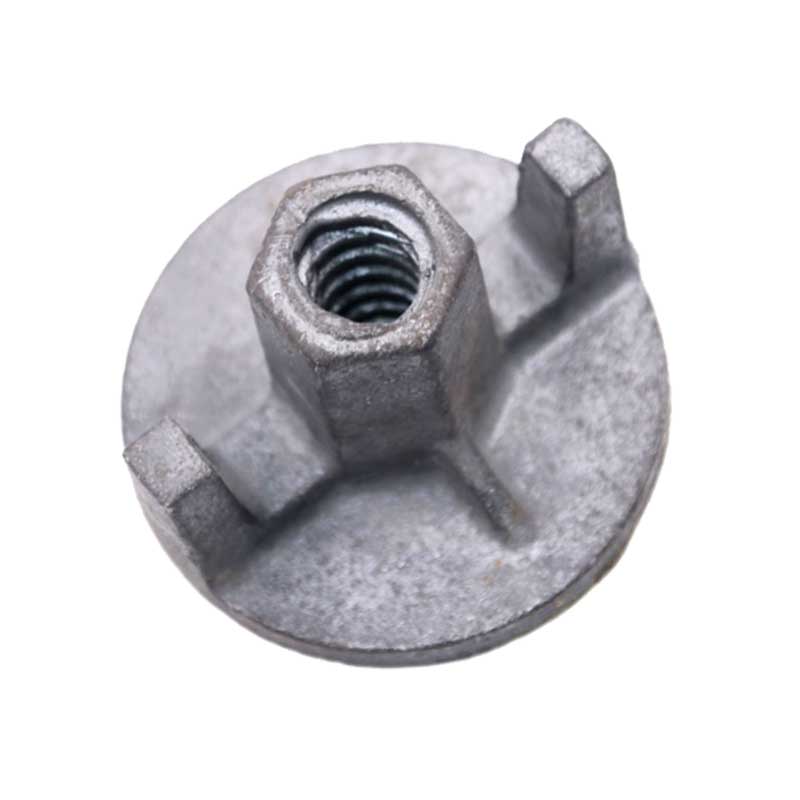
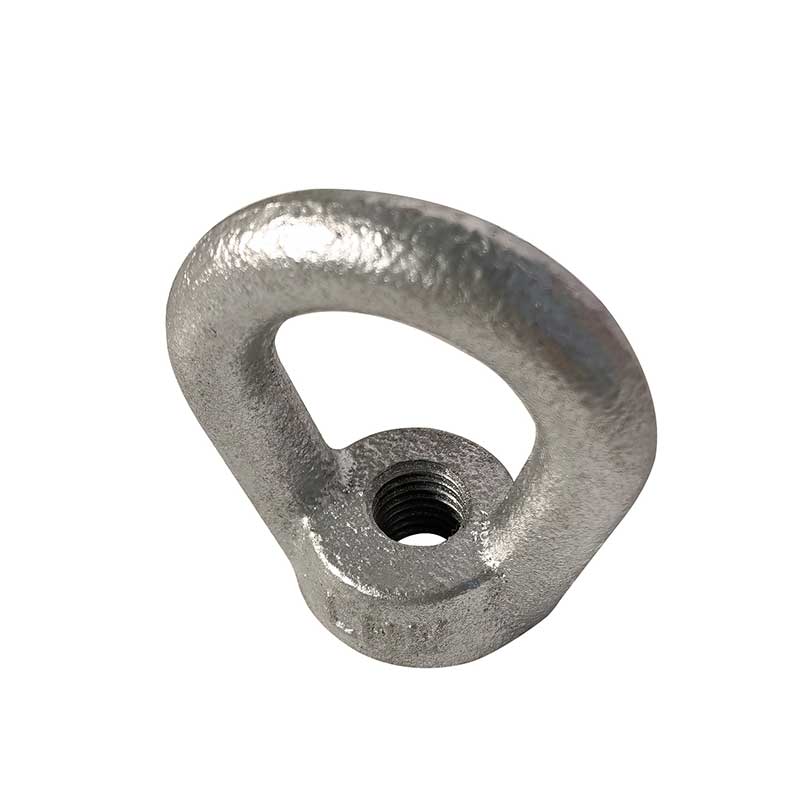
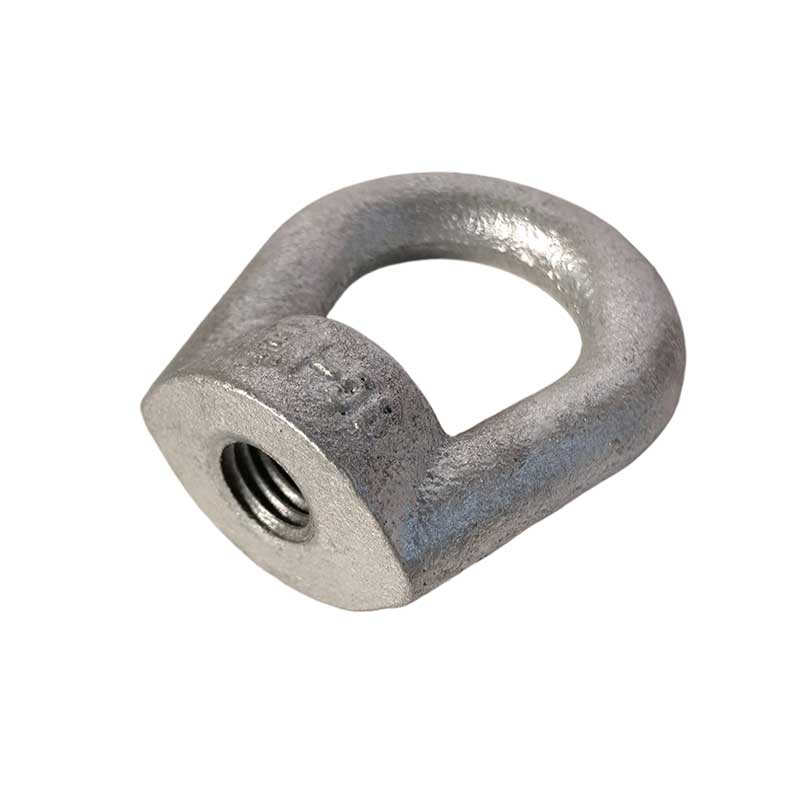
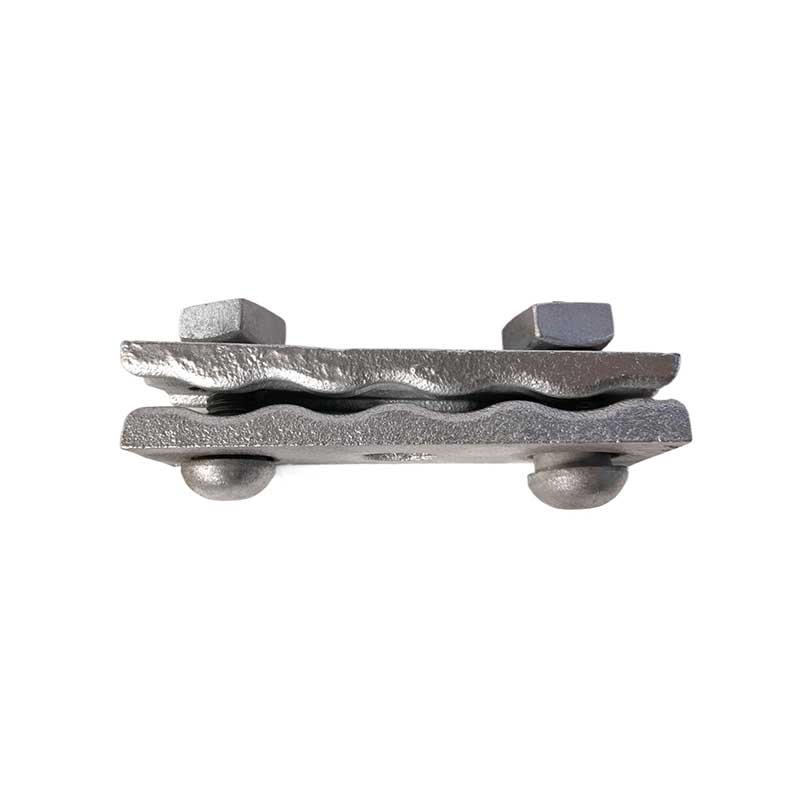
Sandgjutgods med beläggning
Belagd (skal) sand används, bestående av kvartssand, förbelagd med termoplastisk fenolharts och en härdare - hexametylentetramin. Modellplattan i metall värms upp till 180–340 °C.
Beskrivning
markör

Produktbeskrivning
Skalgjutning (varmskalsgjutning med belagd sand, specialiserad för precisionsgjutning av järnmetaller)
Processprincip
Belagd (skal) sand används, bestående av kvartssand, förbelagd med termoplastisk fenolharts och en härdare - hexametylentetramin. Modellplattan i metall värms upp till 180–340 °C. När den belagda sanden kommer i kontakt med höga temperaturer smälter hartset snabbt, tvärbinds och hårdnar och bildar ett hårt, tunt sandskal på ytan av modellplattan. När skalet har tagits bort sammanfogas de två formhalvorna för att bilda formhåligheten. Torr sand hälls runt utsidan av skalet för stöd innan smält järn hälls, vilket balanserar kostnaden för sandgjutning med dimensionsnoggrannheten för precisionsgjutning.
Speciella råvaror
Formsand: belagd fin sand med 2,5-4% hartsinnehåll; låg regenererbarhet.
Modellplatta: En delad form av gjutstål eller gjutjärn, som har hög värmebeständighet, slitstyrka och lång livslängd vid upprepad användning.
Släppmedel: kalciumstearat och silikonolja för att förhindra att sandskalet fastnar i formen.
Järnhaltiga material som används: små och medelstora precisionsdelar gjorda av grått och segjärn, såsom kamaxlar, växlar, ventilsäten och hydrauliska hus.
Steg-för-steg tekniskt diagram över gjutningsprocessen för skalformen
Järngjutgods i leveransskick, tillverkade genom skalgjutning
Standard sexstegsprocess
(1) Uppvärmning av metallmodellplattan och applicering av släppmedlet
Värm formen till 200–280 °C och applicera släppmedlet jämnt för att säkerställa fri borttagning av sandskalet.
(2) Applicering av sand med en tippbehållare (grundläggande drift)
Tryck den uppvärmda modellplattan mot sandlagringsbehållaren och vänd upp hela enheten för att helt täcka modellens yta med belagd sand. Håll i 8–15 sekunder. Ytsanden värms upp för att stelna till ett hårt skal, medan den ouppvärmda lösa sanden hälls tillbaka i magasinet.
(3) Ytterligare härdning (utbrändhet) av skalformen
Överför modellplattan med det formade sandskalet till en sekundär härdningsugn vid 180-220°C i 30-90 sekunder för att öka skalets termiska styrka. Skaltjockleken kontrolleras inom 8–15 mm.
(4) Ta bort skalet, göra kärnor och sätta ihop halvformar
Ta bort det färdiga halvskalet från formen med hjälp av utkastningsmekanismen. För delar med inre hålrum är kärnor gjorda av belagd sand samtidigt, sedan anpassas de övre och nedre halvskalen och fästs ihop.
(5) Installation i kolven för förstärkning och fyllning
Placera den sammansatta skalformen i kolven och fyll utrymmet runt den med torr stödsand för att förhindra att skalet expanderar och spricker under hällningen. Häll smält gjutjärn vid en fast temperatur på 1400–1460 °C.
(6) Kylning, beskjutning och rengöring
Efter kylning i 4-12 timmar, förstör sandskalet och ta bort gjutgodset. Ta bort inlopp och inlopp, utför kulblästring, feldetektering och slutbearbetning.
De viktigaste fördelarna och nackdelarna med skalgjutning
Fördelar (jämfört med konventionell sandgjutning)
Betydligt ökad noggrannhet: CT9–CT11 dimensionell tolerans, stabila dimensioner och utmärkt repeterbarhet i massproduktion.
Slät yta: ytjämnhet Ra 6–25 µm med minimalt bränt lager, vilket avsevärt minskar tillåten svarvning, fräsning och slipning.
Utmärkt förmåga att forma tunnväggiga gjutgods: Skalformens höga styvhet säkerställer en stabil produktion av gjutjärnsgjutgods med tunna väggar på 2-3 mm tjocklek, komplex topografi och små hål.
Extremt låg sandförbrukning: endast ett tunt skalskikt bildar kaviteten; sandförbrukningen är bara 1/10 av den för konventionell sandgjutning.
Mycket kompatibel med automation: kompatibel med automatiska linjer för tillverkning av skalformar i kontinuerlig massproduktion.
Homogen gjutstruktur: kontrollerad gaspermeabilitet hos skalet minskar avsevärt defekter, inklusive gashål och slagginslutningar.

kontakta oss
Relaterade populära produkter
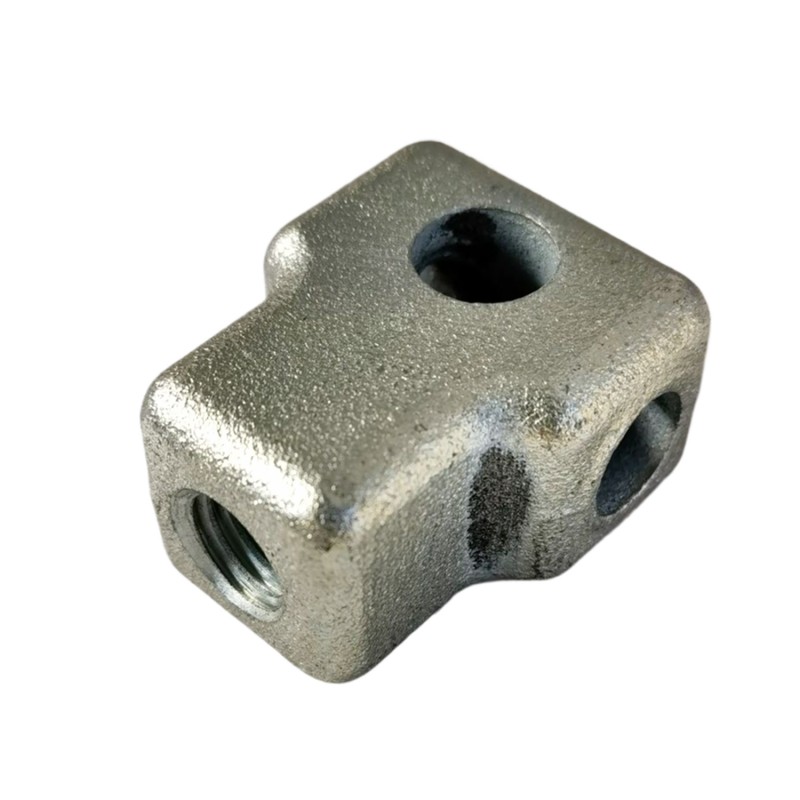
Hängande kontakt
Vår sandgjutna hängklämma är en slitstark, specialiserad ledningsbeslag designad för luftledningar, transformatorstations samlingsskenor och nya energinätsanslutningar.
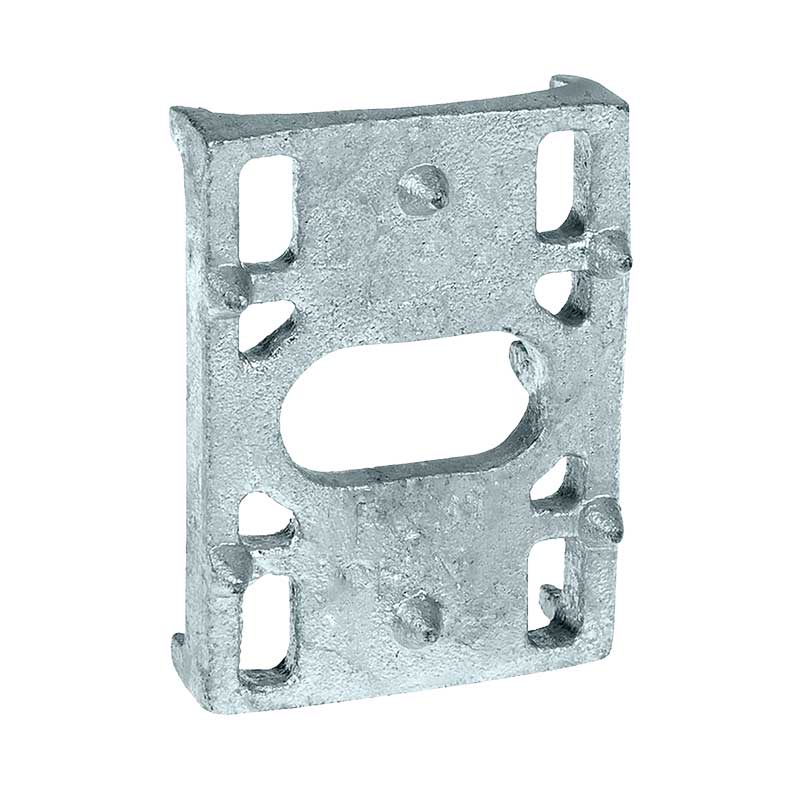
Klämma för trådar
Vår sandgjutna växellådsfäste är en kraftig förankring speciellt utformad för överliggande distributionsledningar, transmissionstorn och stolpstabiliseringssystem.
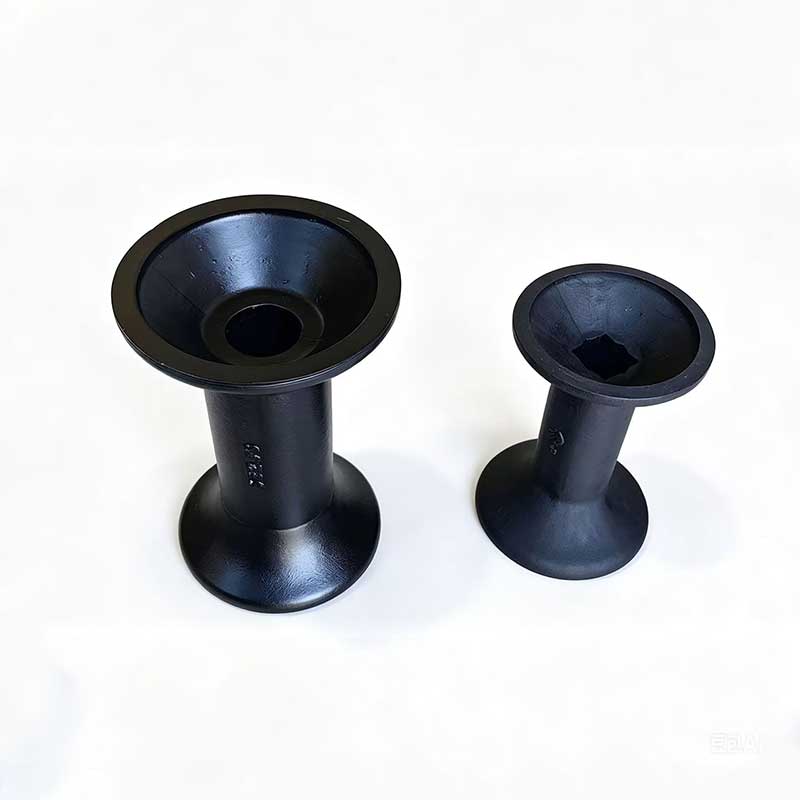
Delar till jordbruksmaskiner
Jordbruksmaskiner arbetar under tuffa fältförhållanden med hög belastning, där tillförlitligheten hos reservdelar direkt avgör drifttid och skördeeffektivitet.
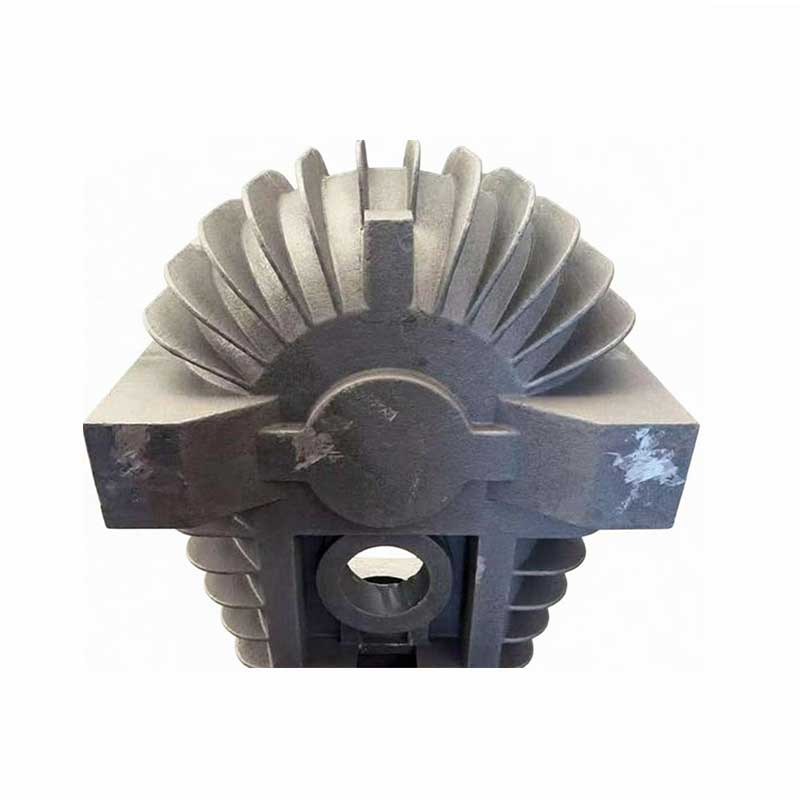
Tillbehör för gruvutrustning
Grått gjutjärn (SCh250, SCh300) används flitigt till maskinramar, motorblock och karossdelar på grund av dess goda bearbetningsförmåga och förmåga att dämpa vibrationer.
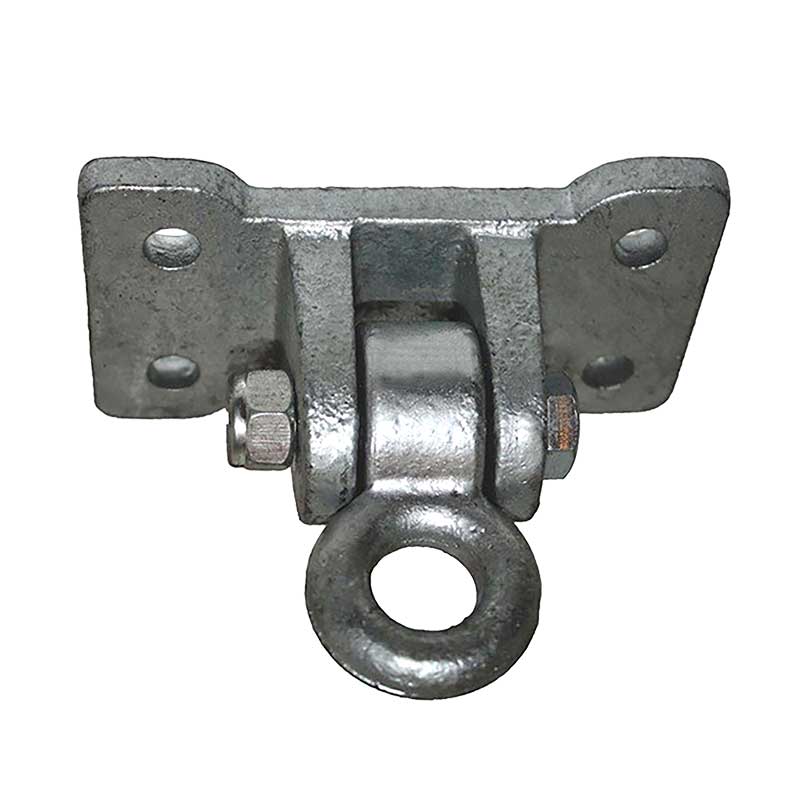
Vridbart fäste för hängslen
Högpresterande vridbara fästelement för seismisk förstärkning av rör, kanaler och kabelrännor. ISO 9001-certifierat gjuteri som erbjuder skräddarsydda precisionsbearbetade gjutstål/järnkomponenter. Överensstämmer med ASCE 7, IBC och EN standarder. Export till USA, EU och Sydamerika.
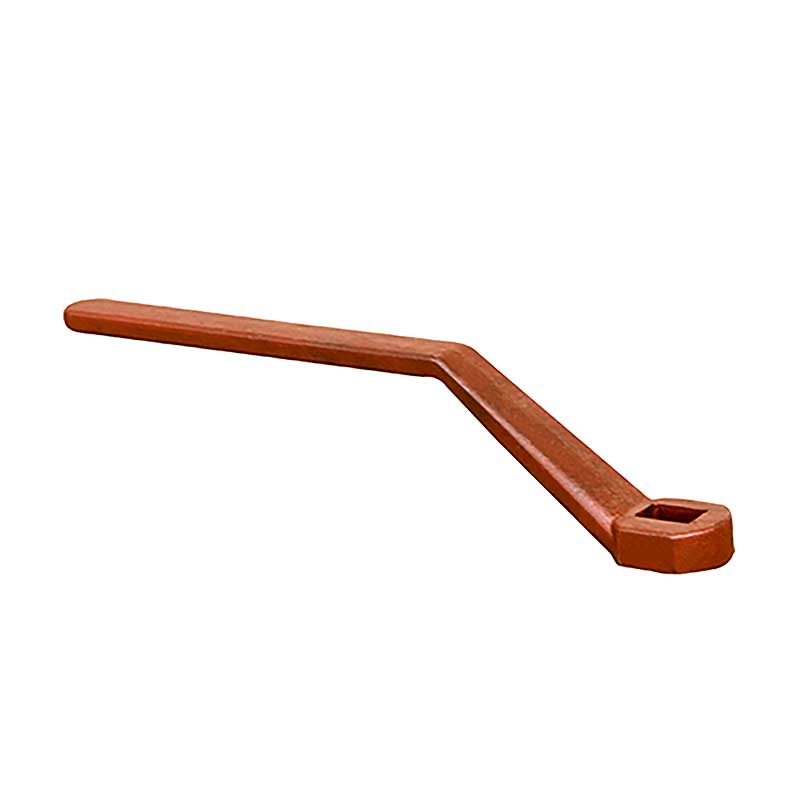
Ventilhandtag
Högkvalitativa industrihandtag och handrattar för slussventiler, slussventiler och vridspjällsventiler. Tillverkad av slitstarkt gjutjärn, stål och aluminium. ISO 9001-certifierad, ergonomisk design, API/ISO-kompatibel. Anpassad OEM/ODM-tjänst är tillgänglig. Exportera över hela världen.
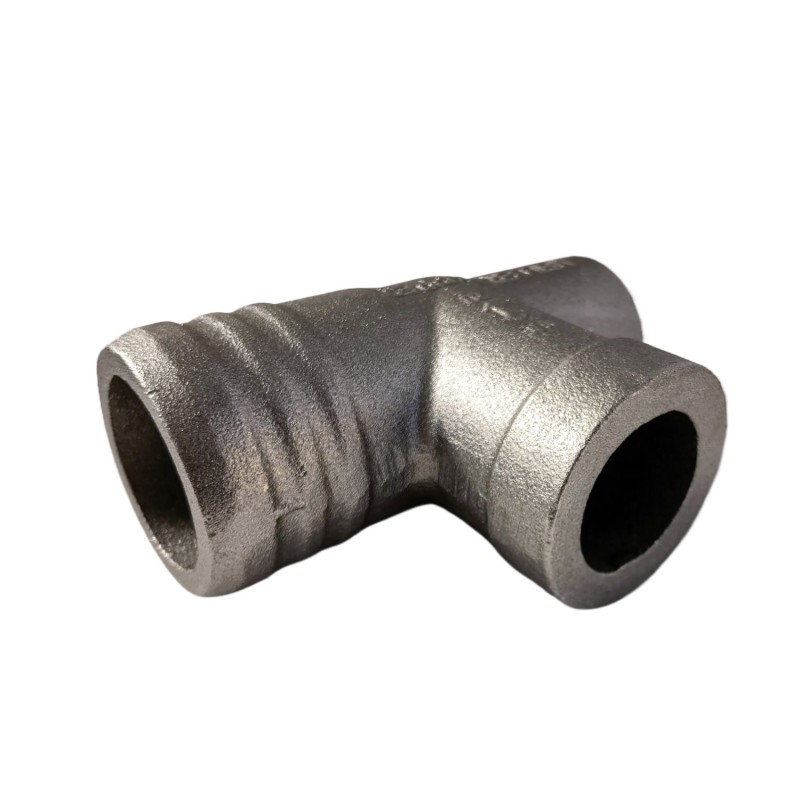
Rörkopplingar
Som nyckelbeslag designade för vatten- och avloppssystem, kommunala rörledningar, byggnadsrör och andra kritiska applikationer, tillverkas våra premiumgjutjärnsarmaturer genom sandgjutning av smält gjutjärn.
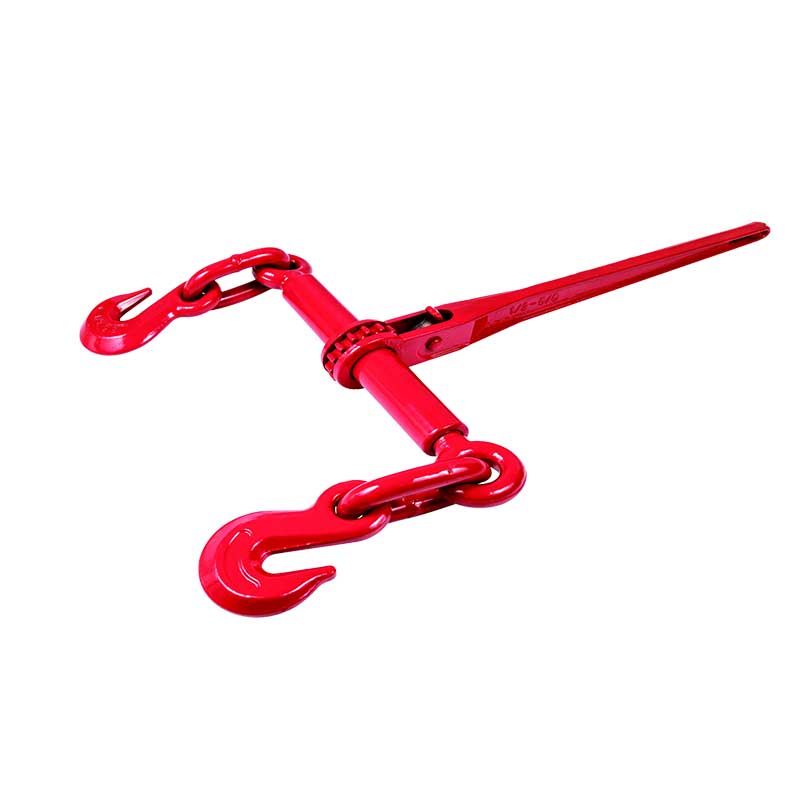
Kedjespänningselement
Vårt sandgjutningskedjeband är en kraftig lastsäkringsanordning med hög hållfasthet, allmänt använd inom industriell transport, riggning, lastbindning och tung utrustningssäkring.
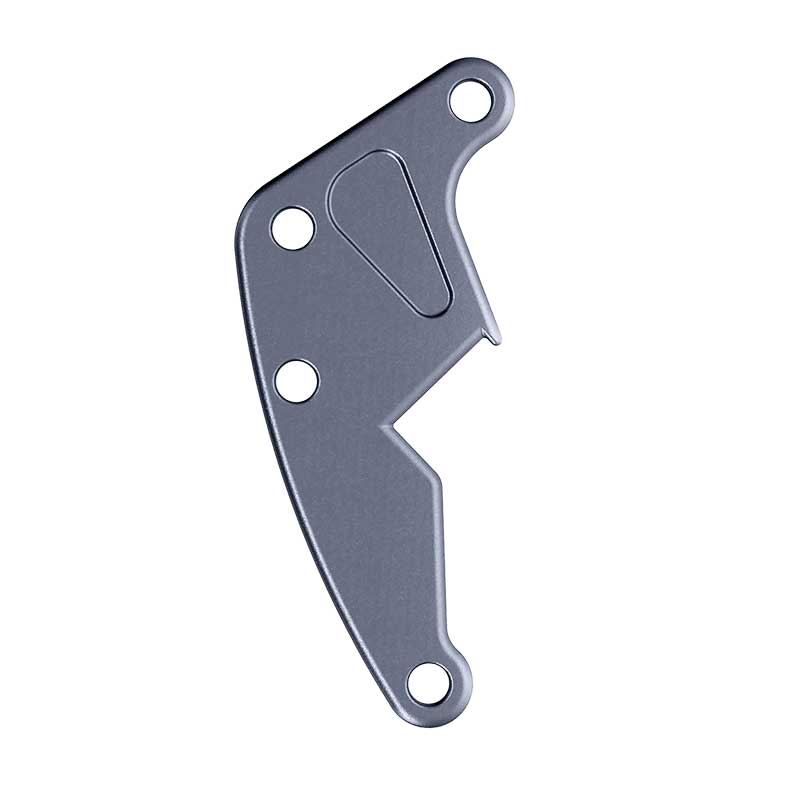
Gaffelplatta
Vår sandgjutna kraftanslutningsplatta är ett kritiskt bärande element av linjär förstärkning, speciellt designad för luftledningar, isoleringshängare för transformatorstationer och upphängningssystem i elnät för förnybar energi.
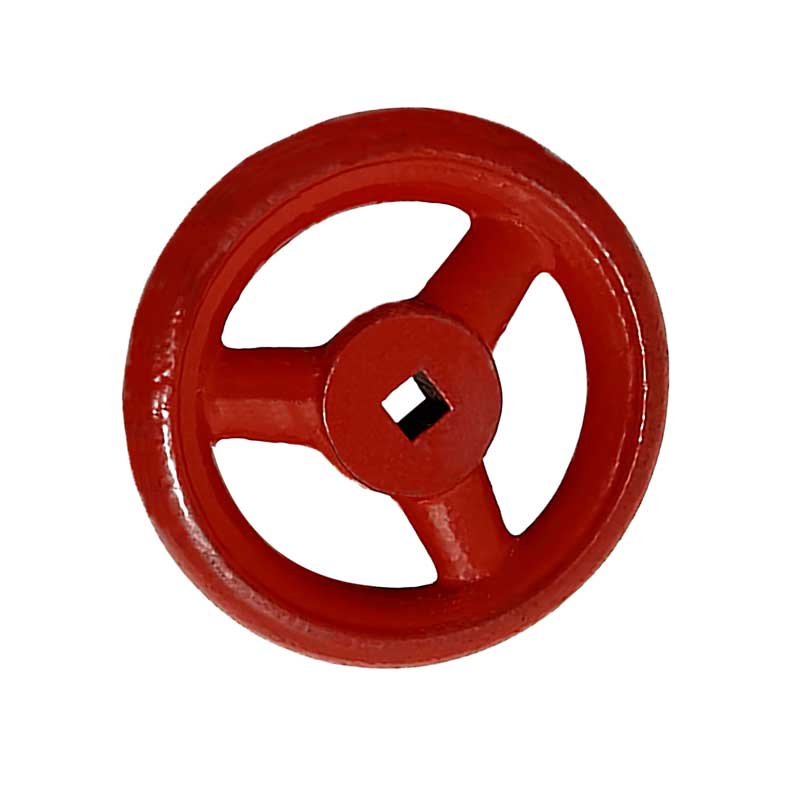
Ventilhandratt
Slitstarka industrihandhjul för slussventiler, slussventiler och vridspjällsventiler. Höghållfasta alternativ i gjutjärn, stål och aluminium med precisionsbearbetade nav. ISO 9001-certifierad tillverkare som erbjuder OEM/ODM-tjänster. Global leverans från Qingdao, Kina.
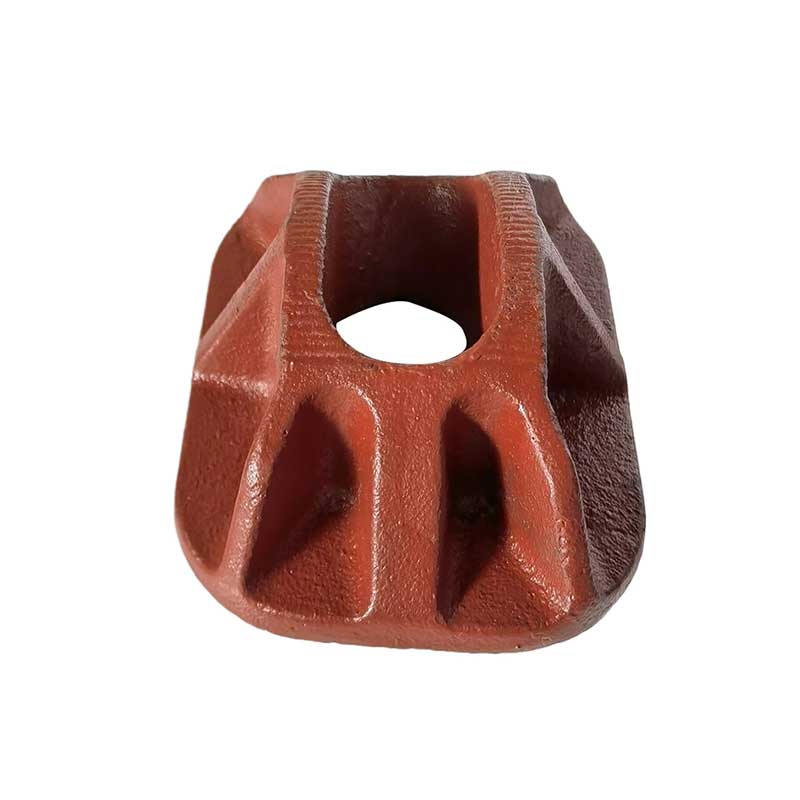
Trottoarfäste
Vårt sandgjutna elstolpefäste för trottoarer är ett kraftigt bärande monteringsfäste speciellt designat för elstolpar på trottoarer, gatubelysningssystem och offentliga distributionsanläggningar.
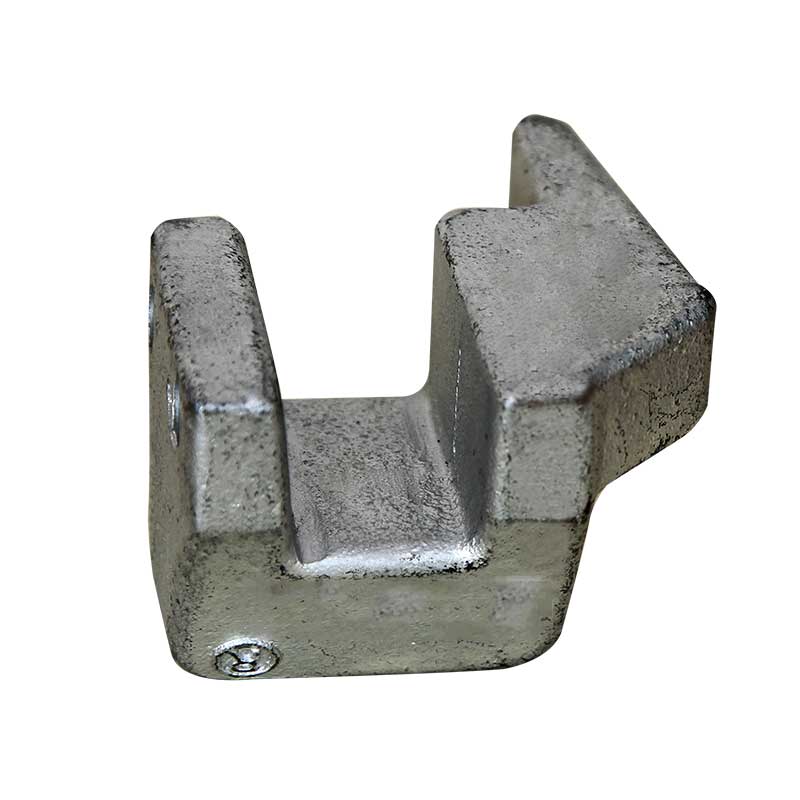
Balkfackverk
Vårt sandgjutna balkfackverk är ett höghållfast bärande konstruktionselement speciellt designat för att bygga plattor, undertakssystem och industriplattformar.
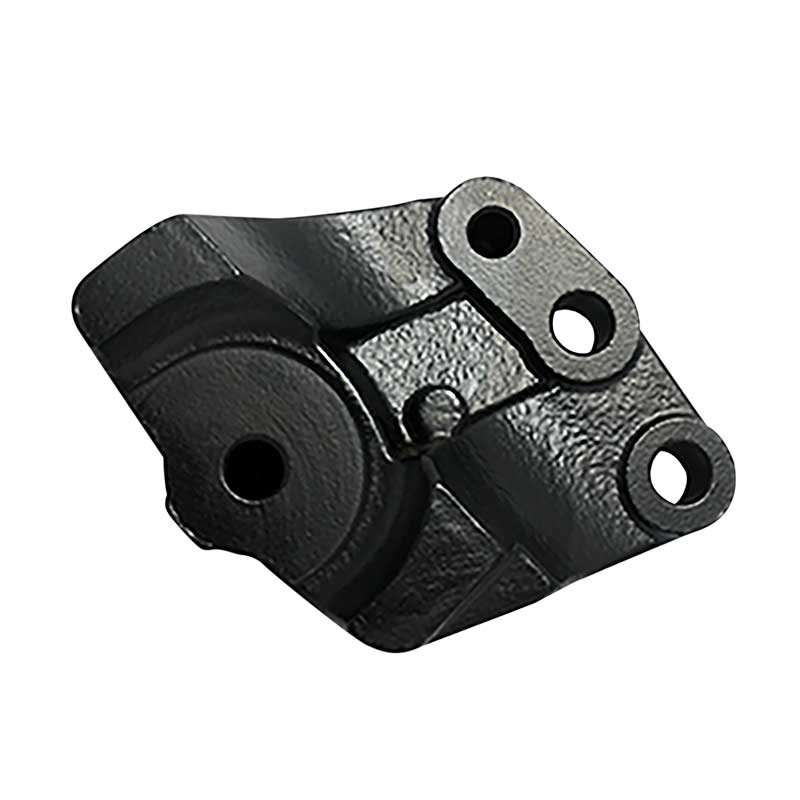
bil vipparm
Vipparmar gjorda av högkvalitativt gjutjärn för bilmotorer. Tillverkad av höghållfasta gjutjärnskvaliteter QT450/QT500 med CNC-bearbetade arbetsytor. Gjuteriet är ISO 9001 och IATF 16949 certifierat. Hög utmattningshållfasthet och slitstyrka. Export över hela världen från Qingdao, Kina.