-


-


-


-


WeChat

-
whatsapp

Qingdao Zhaoyuqi Mechanical Engineering Co.,Ltd
Qingdao Zhaoyuqi Mechanical Engineering Co.,Ltd
Våra produkter
Qingdao Zhaoyuqi Mechanical Engineering Co.,Ltd
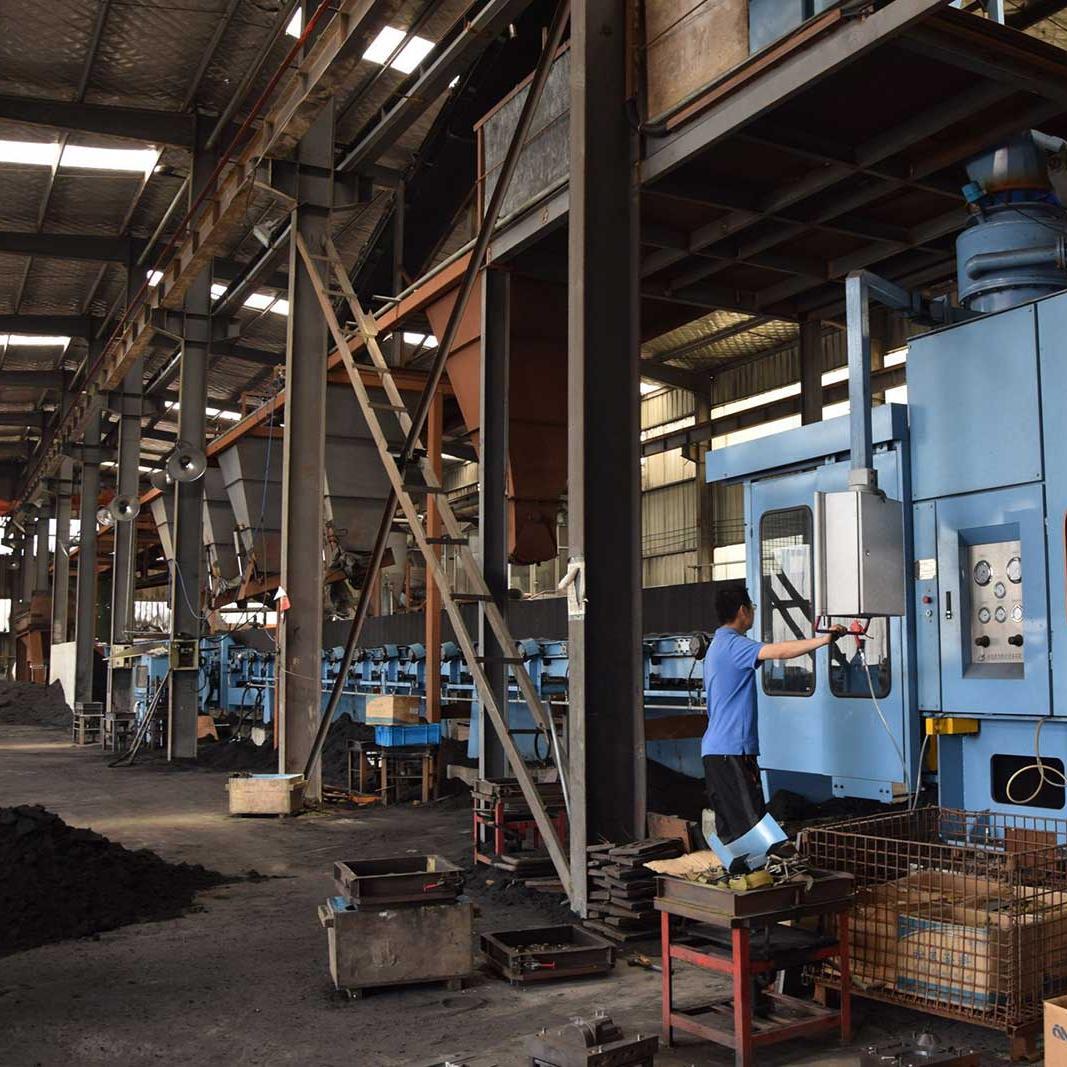
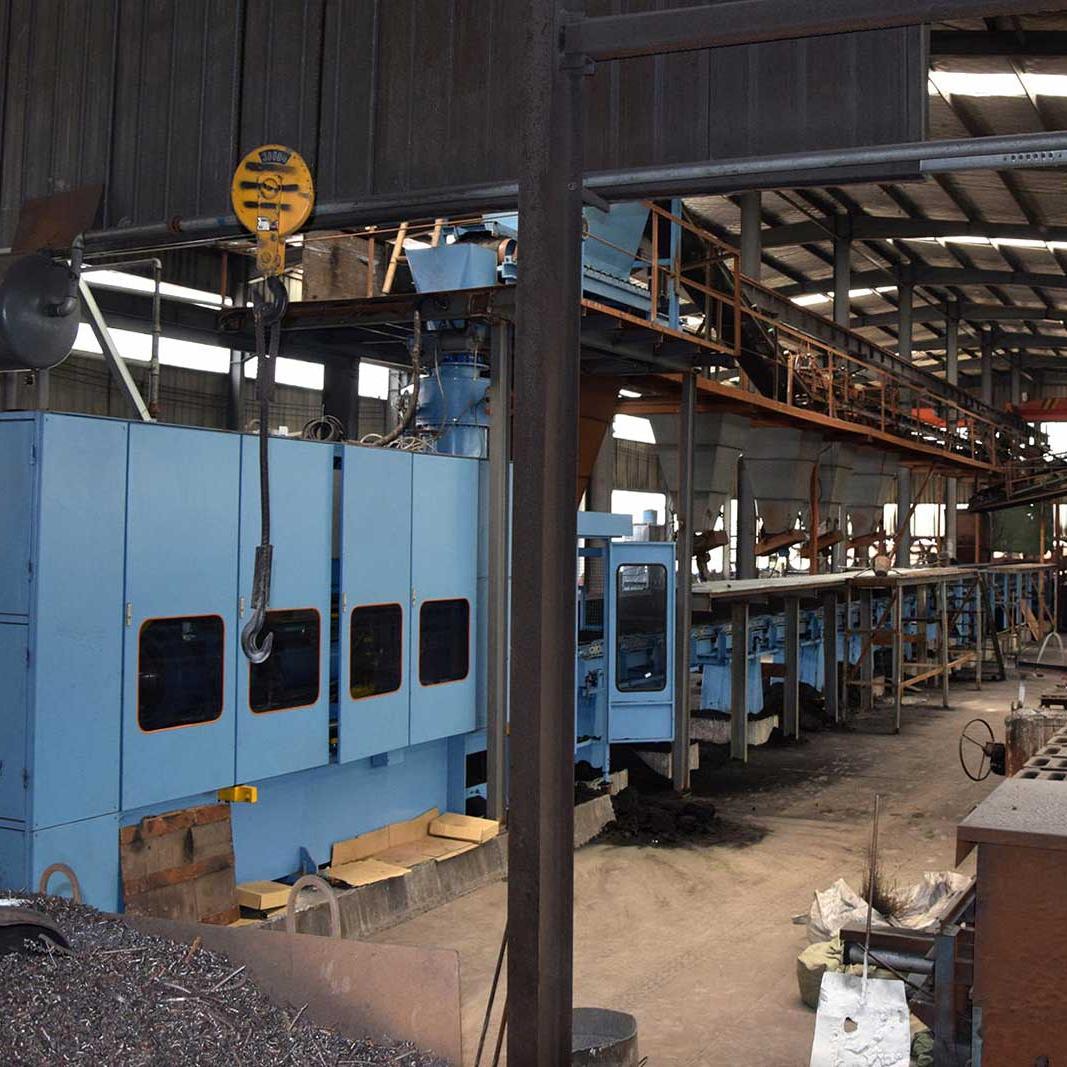
Qingdao Zhaoyuqi Mechanical Engineering Co., Ltd grundades 2005. Det är beläget i Qingdao, som är en hamnstad. Vår fabrik har varit specialiserad på OEM-anpassade järngjutningstjänster i över 20 år. De huvudsakliga materialen vi använder är segjärn, grått gjutjärn, stål och metallegeringar. Vi har godkänt ISO 9000 certifiering sedan 2005.
Mer information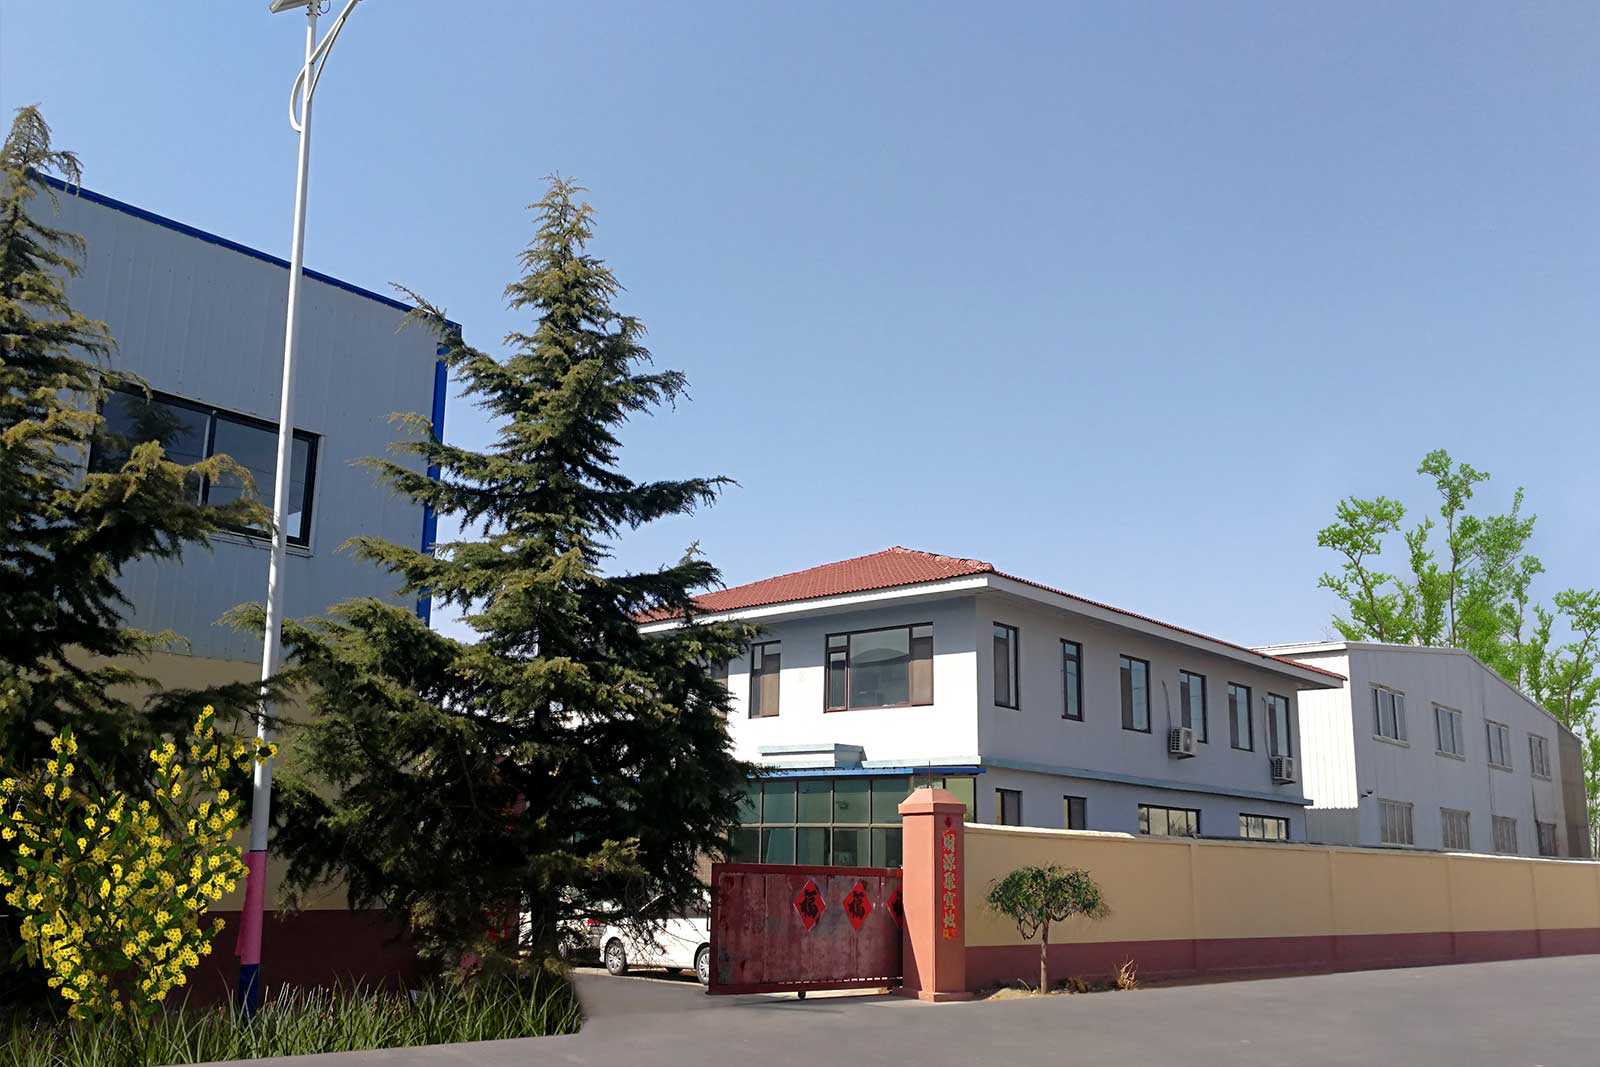
Professionellt serviceteam, servicegaranti efter försäljning
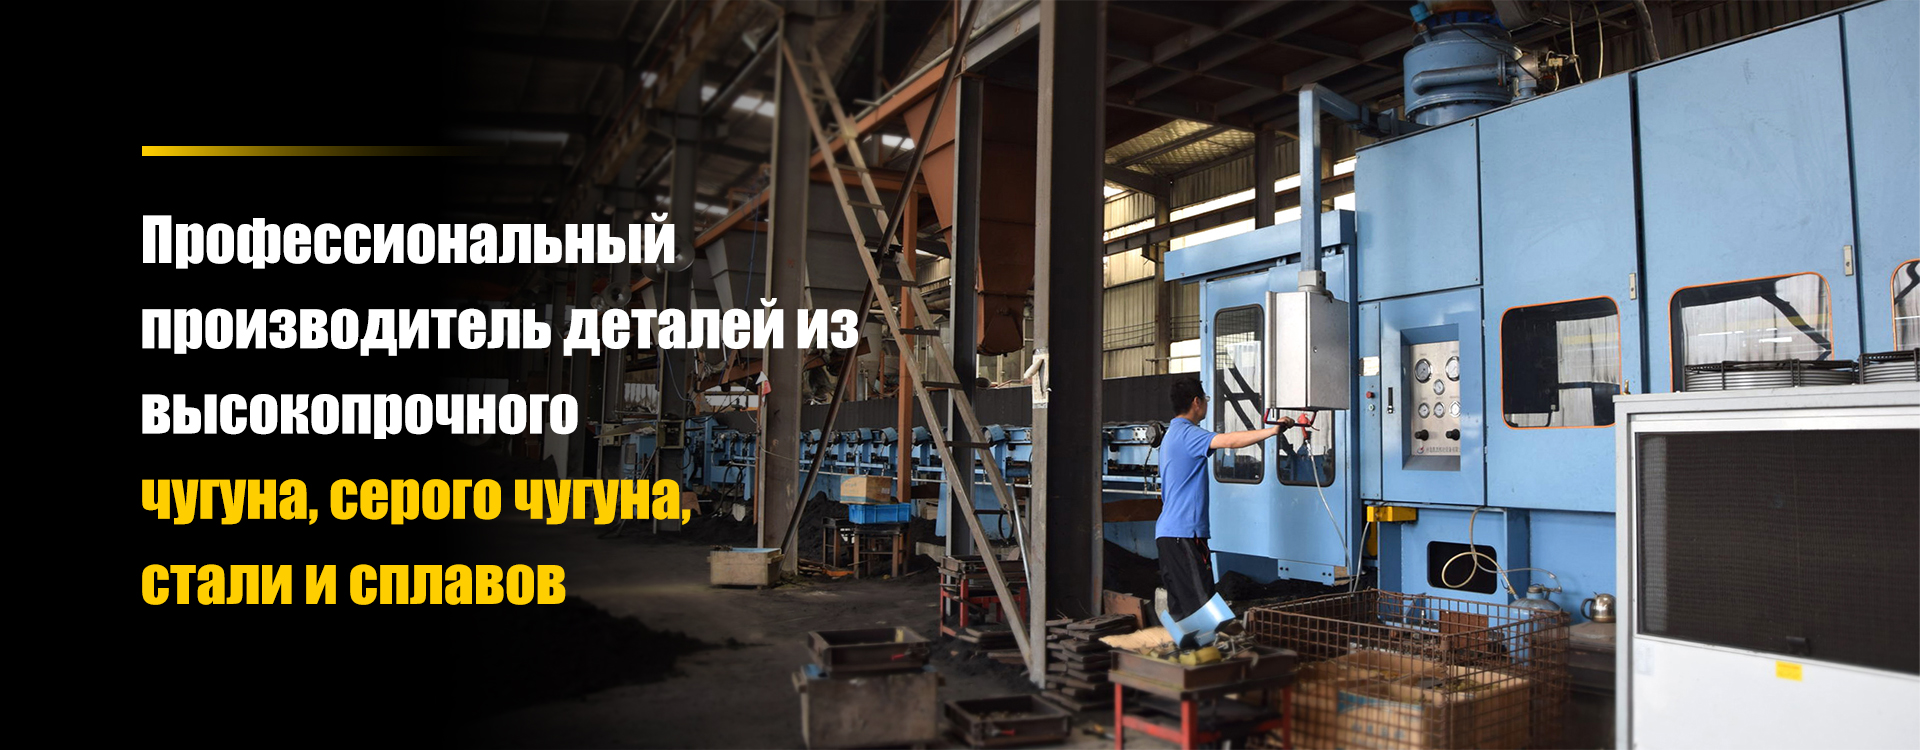
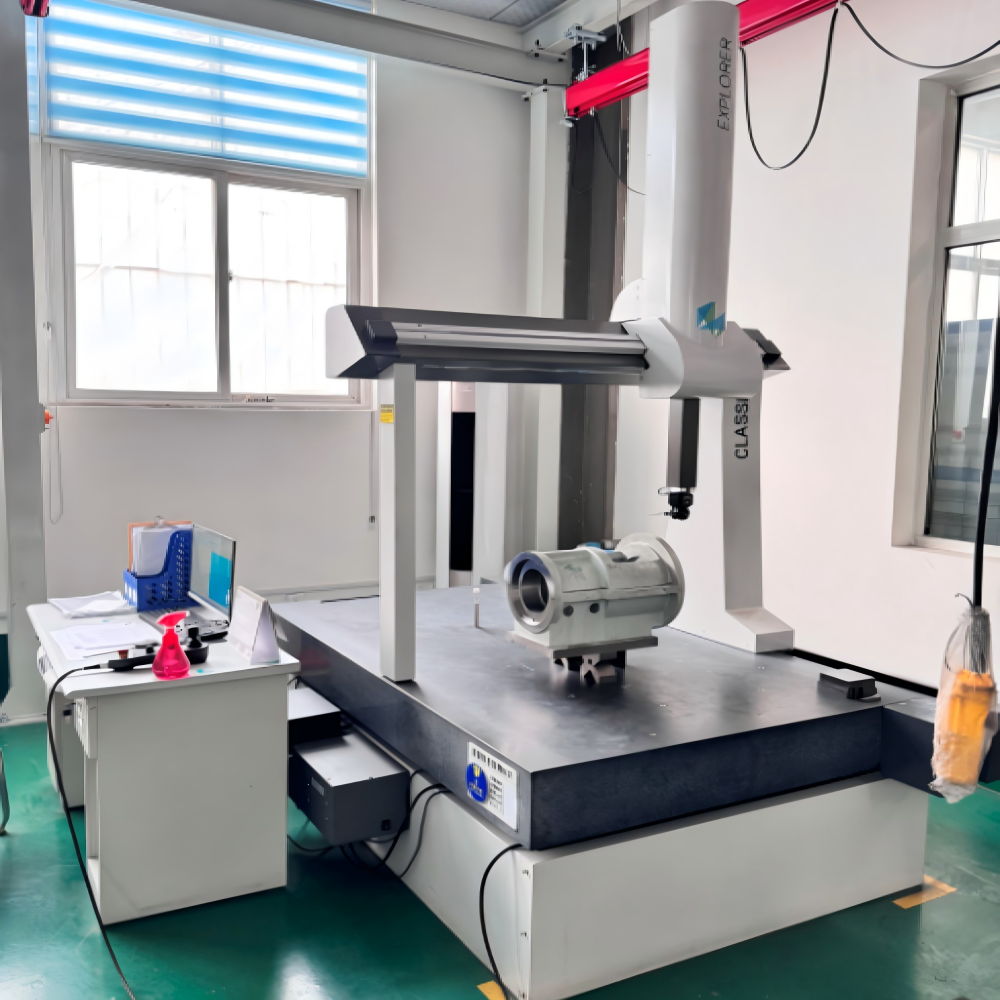
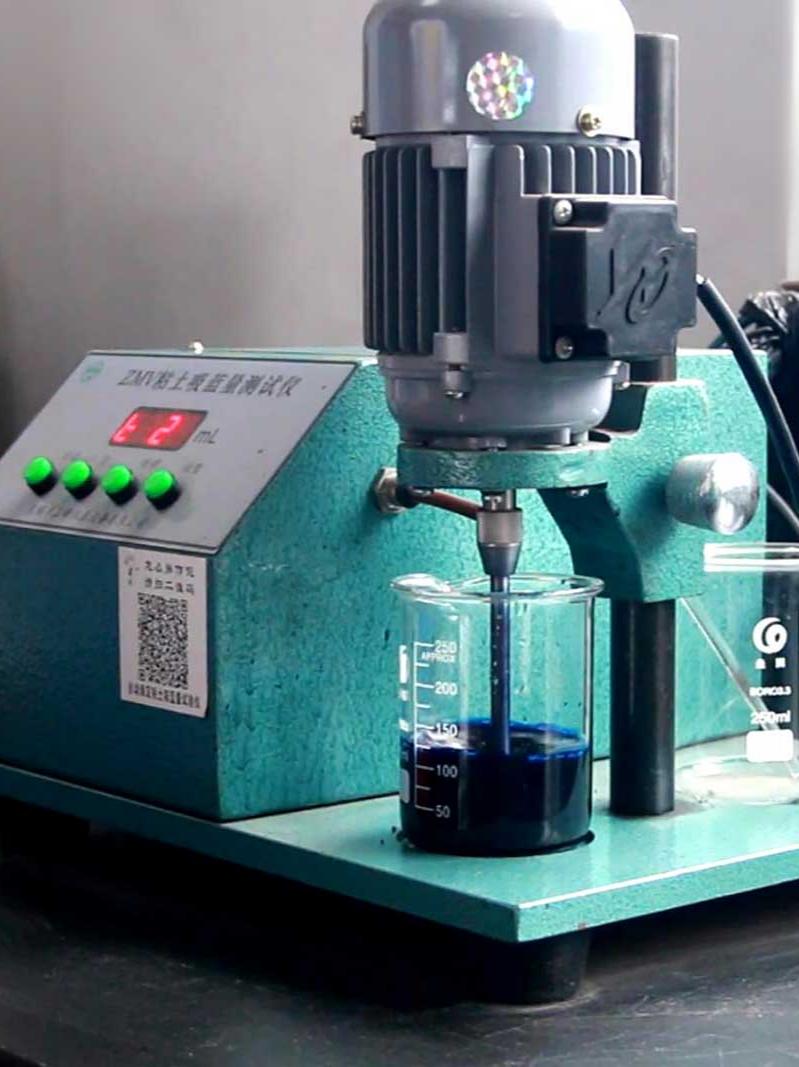
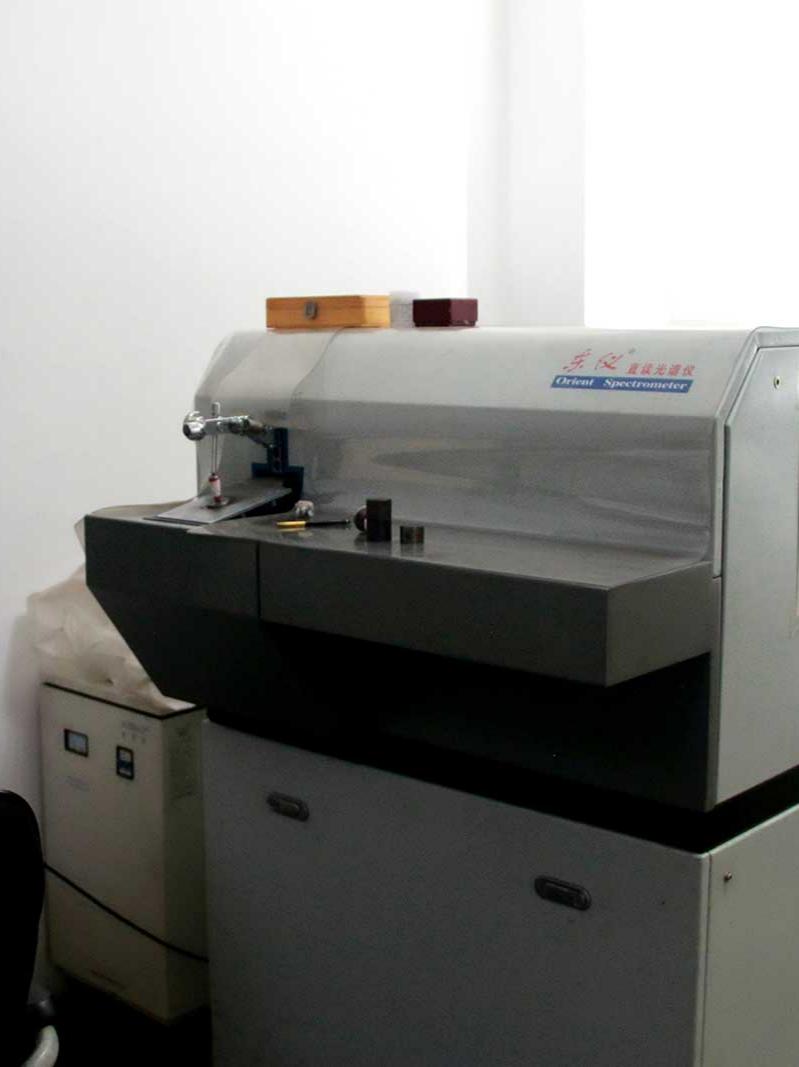
Företaget sätter produktionen av högkvalitativa produkter först, behandlar kvalitet som livet, leder ständigt utvecklingen av branschen och klarade ISO 9000-certifieringen 2015. För närvarande har företaget mer än 100 anställda, ett professionellt FoU-team, utmärkt produktionsutrustning och en DISA-gjutlinje. Det är ett av de första smältverken för elektriska ugnar i regionen. Införandet av avancerad kontroll- och mätutrustning och professionella inspektörer, både inhemska och utländska, gör att vi kan möta kundernas behov.
- Många års erfarenhet inom gjuteribranschen
- Korta leveranstider och snabb logistik
- Exakt provtillverkning, hög verktygsproduktionseffektivitet, vilket sparar tid och kostnader

Lär dig mer om OEM Sand Casting Factory
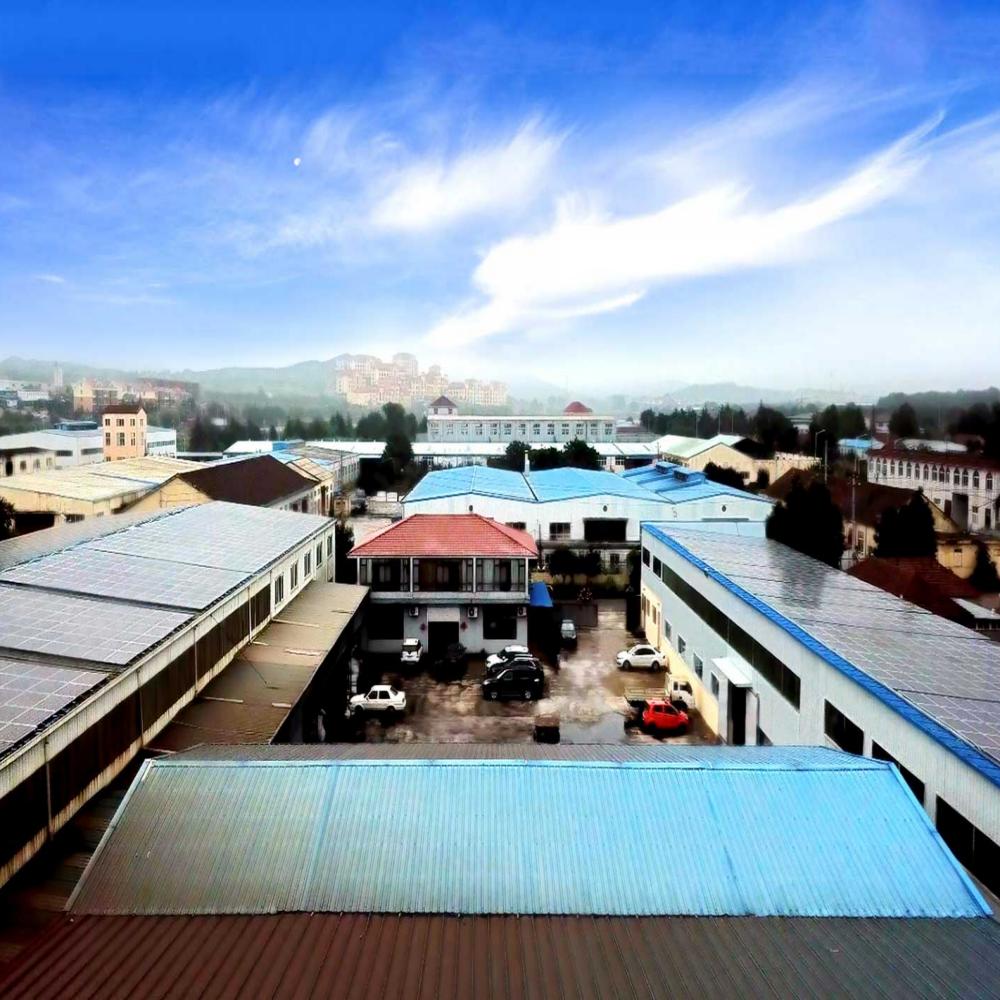
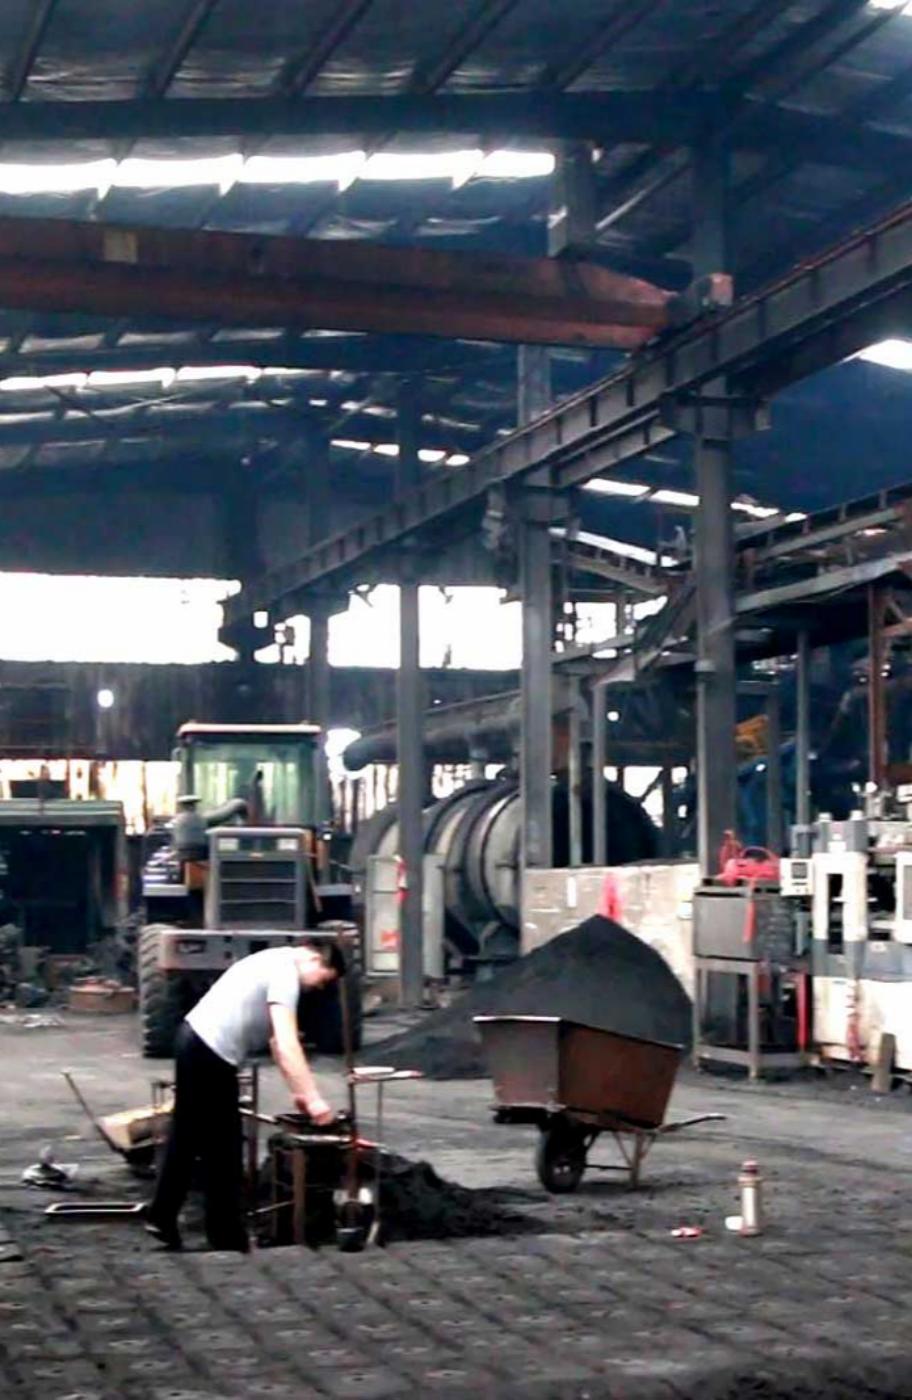
Qingdao Zhaoyuqi Machinery Co., Ltd. är en modern professionell OEM-tillverkare av skräddarsydda järngjutgods, specialiserad på skalgjutning och grön sandgjutningsteknik i Kina. Företaget är beläget i Qingdao, som är en hamnstad. Avståndet från hamnen till vårt företag är bara cirka 1,5 timme. Vi har specialiserat oss på kundanpassad sandgjutning i över tjugo år och är den föredragna leverantören av gjutdelar för inhemska och utländska kunder. Vi började med några få personer, och nu består vårt team av dussintals arbetare. Vårt gjuteri, som har varit i branschen i över två decennier, har bemästrat fullständig processkontroll från sandberedning, formtillverkning, gjutning till efterbehandling och kan konsekvent leverera högpresterande gjutgods i en mängd olika material, inklusive segjärn, järnlegeringar och kolstål. Vår viktigaste konkurrensfördel ligger i den perfekta kombinationen av utmärkt kvalitet och kundorienterad service. Vi är ISO9001- och CE-certifierade, med 98 % av våra produkter exporterade till Europa, Amerika och Sydostasien, vilket tjänar stort erkännande från långvariga partners - kända varumärken. Alla våra sandgjutningsprodukter överensstämmer strikt med ISO 9001 och viktiga internationella industristandarder, och interna tester som täcker draghållfasthet, slaghållfasthet och interna oförstörande tester har förtjänat kundernas förtroende på lång sikt. Graden av sfäroidisering av grafit i höghållfast gjutjärn når mer än 90%. De flesta av de exporterade delarna används i industriutrustning, pumpar, elektriska armaturer, delar till jordbruksmaskiner, järnvägstransporter, fartygsinredningar och bilreservdelar, etc. Med ett högt kvalificerat tekniskt team kan vi snabbt justera formblandningens formulering och gjutprocessparametrar i enlighet med individuella krav - från småskaliga provkörningar till storskaliga leveranser till en kostnadseffektiv lösning för kundens specifika driftsförhållanden. Jämfört med våra konkurrenter erbjuder vi mer flexibla kundanpassade lösningar, kortare leveranstider och konkurrenskraftiga priser, samt omfattande eftermarknadstjänster, inklusive 24/7 support och 3 års garanti på alla större produkter. Välkommen till oss - kontakta oss!

Delar som tillverkas genom gjutning med förgasade modeller används ofta i olika industrier
Förgasningsgjutning, även känd som förlorad vaxgjutning eller helt utbränd gjutning (EPC eller LFC för kort), är en avancerad precisionsgröngjutningsteknik som producerar produkter nära den slutliga formen. För produktion används skummad polystyren (EPS), från vilken solida modeller tillverkas som är identiska med den färdiga gjutningen. Denna process kräver inte att du öppnar formar, tar bort modeller eller gör individuella kärnor. När skumblocket är belagt med en brandsäker beläggning och helt torkat, placeras det i obunden torr kiseldioxidsand, komprimeras med 3D-vibration och stabiliseras under negativt tryck. Under gjutning förgasar högtemperatursmältan omedelbart skummodellen och fyller utrymmet som lämnas av den förångade modellen, vilket bildar en färdig gjutning efter kylning och härdning. Viktiga fördelar med att gjuta med förgasade modeller 1 Brist på mögelseparation, sluttningar och separata sandkärnor; gjutgods har inga blixt-, varp- eller skiljelinjer, vilket minskar mängden rengöringsarbete med mer än 70 %. 2 Kan producera komplexa geometriska former i en operation: djupa håligheter, tunna väggar, oregelbundna genomgående hål och konvexa konkava strukturer kan gjutas i en process, vilket avsevärt förenklar produktdesignen. 3 Torr sand utan bindemedel ger extremt låga regenereringskostnader, mindre dammbildning och en renare produktionsmiljö jämfört med lera och hartsgjutning. 4 Förenklad teknisk process: operationerna med att tillverka kärnor, montera formar, hämta modeller och reparera formar elimineras, vilket underlättar implementeringen av automatiserade serielinjer. 5 Minimala bearbetningstillägg ökar materialutnyttjandet och minskar sekundära bearbetningskostnader; En produktionslinje kan flexibelt växla mellan gjutjärn, stål och aluminiumlegeringar. Typiska tillämpningar 1 Segjärn (QT400-18, QT600-3): växelhus, chassi för jordbruksmaskiner, pumphus, växelhus, fästen för entreprenadutrustning; 2 Fordonskomponenter: motorblock, insugningsgrenrör, bakaxelhus, differentialhus; 3 Stålgjutgods: tunga ventilkroppar, gruvmaskinkroppar, slitstarka komplexa strukturella element; 4 aluminiumlegeringar: elmotorhus, vattenpumphus, flerkanalsventilhus av komplex konfiguration.

OEM FÖRLASTNINGSPROCESS FÖR SKUMGJUTNING - INTRODUKTION
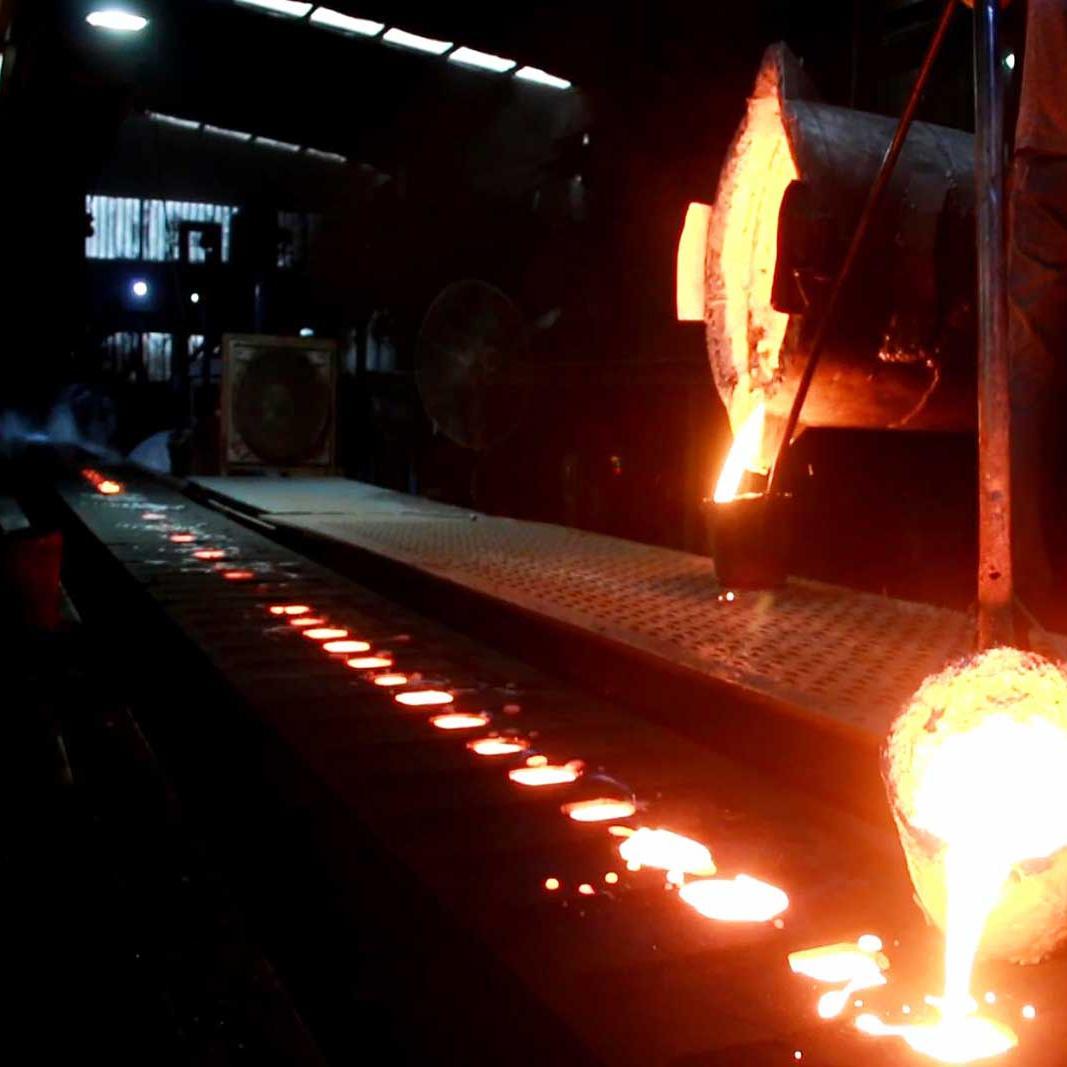
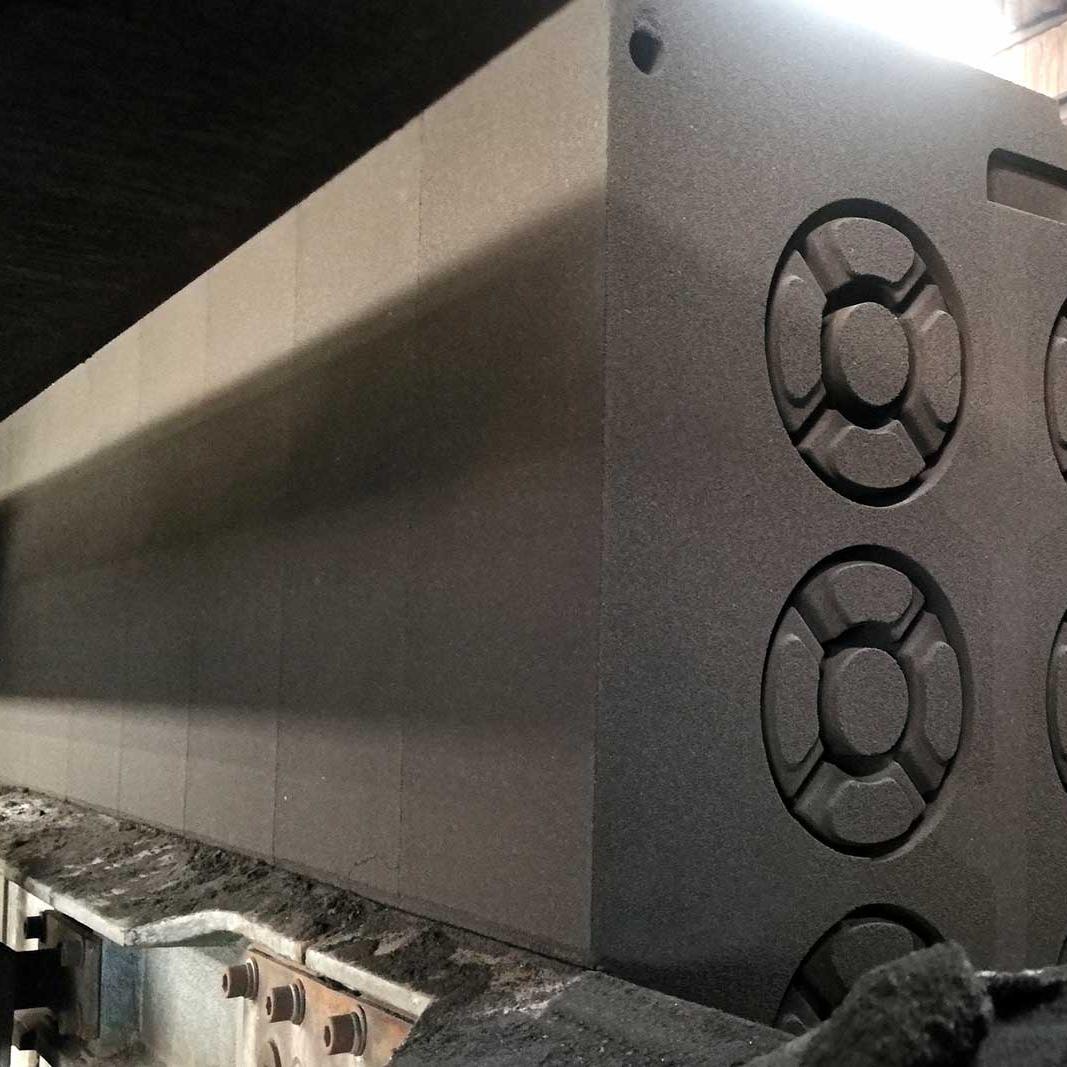
Denna process är tillämplig på QT400-18, QT600-3 segjärn, grått gjutjärn, stål, aluminium och kopparlegeringar, speciellt för integrerade höljen med komplexa strukturer med flera kaviteter. Dimensionsnoggrannhet CT7–CT9 och ytjämnhet Ra6,3–25 µm uppnås, vilket ger högre totalnoggrannhet jämfört med lergjutning, och ytkvaliteten under vissa förhållanden är jämförbar med skalgjutning. Grundprincipen för formning Ett enda block av polystyrenskummodeller (gjutning, grindsystem och vinster limmade till en enda helhet) är täckt med en brandsäker beläggning för att isolera från torr sand och ta bort pyrolysgaser som bildas när skummet brinner ut. Torr sand innehåller inte lera, hartser eller andra bindemedel; Lösa sandkorn komprimeras och fixeras under inverkan av negativt vakuumtryck och bildar en stel form. När högtemperatursmältan kommer i kontakt med skummet uppstår termisk sprickbildning, avdunstning och förbränning av EPS. En stor volym gaser avlägsnas genom beläggningens porer med ett vakuumsystem. Smältan fyller kontinuerligt formhåligheten och ersätter skumvolymen. Efter kylning avlägsnas vakuumet, den torra sanden smulas spontant och gjutgodset kan avlägsnas intakt. Råmaterialsystem 3.1 Material för expanderade polystyrenmodeller EPS-granulat: standard för segjärn, grått gjutjärn och aluminiumgjutgods med en densitet på 18–20 kg/m³. Granulstorleken bör inte överstiga 1/9 av den minsta gjutgodstjockleken, förskumningskoefficienten bör vara 40–60 gånger. STMMA- och EPMMA-sampolymer: används specifikt för stålgjutgods för att minska uppkolningsdefekter på gjutgodsets yta. 3.2 Brandsäker beläggning Består av brandsäkert pulver (kvartsmjöl, bauxit, zirkonpulver), bindemedel, suspenderingsmedel och funktionella tillsatser. Beläggningen appliceras med borste eller spray på ytan av skummet i 2-3 lager och torkas helt i lågtemperaturugnar. Det förhindrar metallinträngning, stöder skummodeller, riktar pyrolysgaser och förhindrar sand från att komma in i formhålan. 3.3 Torr gjutsand Ren tvättad kvartssand, fri från fukt, lera och hartsbindemedel. För järnmetaller används grov sand, för aluminiumlegeringar - fin sand. Avfallssand är inte förorenad av organiska bindemedel och kan regenereras ett oändligt antal gånger efter silning och kylning. Komplett process 4.1 Tillverkning och montering av skummodeller EPS-granulat förskummas, härdas och formas till individuella skummodeller; för småskaliga produkter kan modeller tillverkas på CNC-maskiner från skumskivor. Separata skumelement (gjutgods, inloppsskål, matare och vinster) limmas ihop till ett enda modellblock för att eliminera luckor i skarvarna. 4.2 Applicering av brandsäker beläggning och torkning Hela modellblocket doppas eller spraymålas med en speciell beläggning för förgasade modeller i 2-3 lager, sedan helt torkas i lågtemperaturugnar. Kvarvarande fukt kommer att göra att gasfickor bildas under hällning. 4.3 Tredimensionell vibrationskomprimering i en vakuumkolv Installation av kolven på ett vibrerande bord, läggning av bottenlagret av sand 50–100 mm tjockt och komprimering genom vibration; Placera ett helt torkat skummodellblock inuti kolven; lager-för-lager återfyllning med torr sand med synkron triaxiell (X/Y/Z) vibration i 30–60 sekunder för att helt fylla alla inre håligheter, ribbor och små hål; Tätning av den övre delen av kolven med plastfilm och anslutning av en vakuumpump, stabilisera undertrycket på nivån -0,04...-0,08 MPa; atmosfärstryck fixerar den lösa sanden till en stel form. 4.4 Kontinuerlig vakuumgjutning Ett vakuum upprätthålls medan smält järn, stål eller aluminium hälls jämnt. Skummet förgasas kontinuerligt och vakuumet tar synkront bort de sprickande rökgaserna, vilket säkerställer stabil fyllning av formen tills vinsten är helt fylld. 4.5 Kylning, tippning av kolven och utslag Efter att gjutgodset har stelnat helt och svalnat stängs vakuumet av och undertrycket avlägsnas. Kolven välter; obunden torr sand smulas sönder spontant och separerar från gjutgodset. Avfallssanden siktas, kyls och återförs till nästa produktionscykel. 4.6 Rengöring och värmebehandling Borttagning av integrerade skuminlopp och kuddar, kulblästring för att avlägsna beläggningsrester från ytor. Gjutgods av segjärn (QT400-18, QT600-3) glödgas eller normaliseras efter behov, varefter de genomgår dimensionell och mekanisk egenskapskontroll och skickas för lagring.
Gjutgods av gjutjärn och stål av stabil kvalitet, motsvarar exakt ritningarna. Leveranstider respekteras alltid.
Alexey
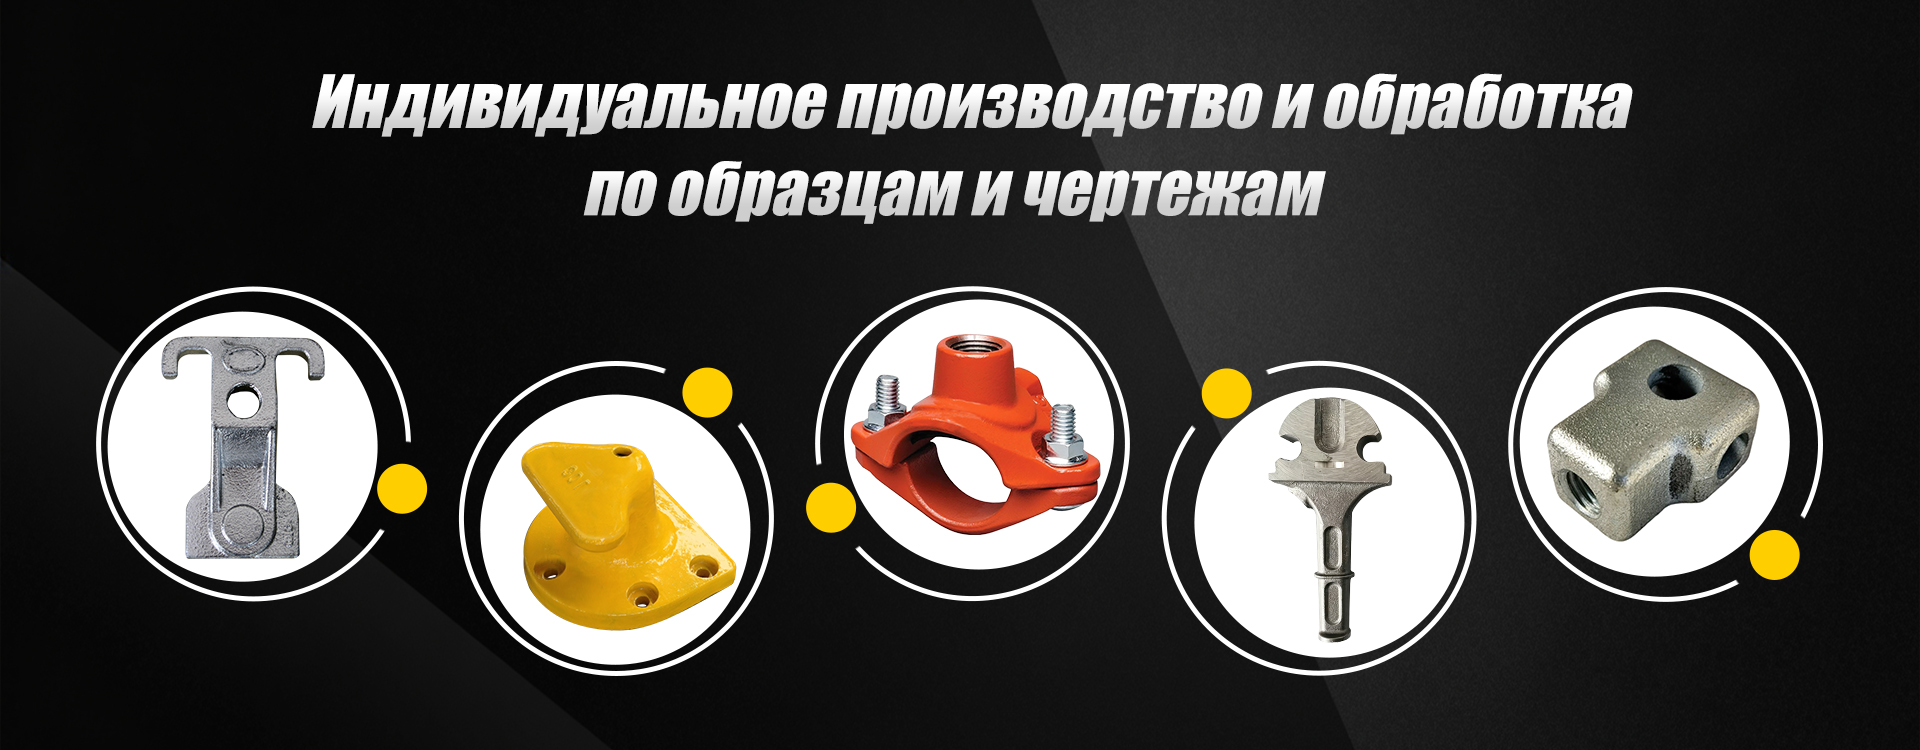
KundOlika gjutningstekniker låter dig beställa delar av vilken komplexitet som helst. Teknisk support är mycket professionell.
Ivan
KundAnläggningen utför både små provbeställningar och stora masspartier.